การปรับตั้งศูนย์เครื่องจักร
การปรับตั้งศูนย์ด้วยความแม่นยำระดับเลเซอร์ — ขจัดสาเหตุอันดับ 1 ของความล้มเหลวแบริ่ง
0.05mm
ค่าความคลาดเคลื่อนการปรับตั้งศูนย์ที่ทำได้
50%
ความล้มเหลวของแบริ่งจากการปรับตั้งศูนย์ผิด
80%
อายุการใช้งานแบริ่งที่สูญเสียที่ offset 0.05mm
ทุกขนาด
ครอบคลุมเฟรมเครื่องจักร
Why Our Engineers
การปรับตั้งศูนย์ผิดเพียง 0.05 มม. ที่คัปปลิ้งสามารถลดอายุการใช้งานแบริ่งลง 80% และสร้างแรงที่แผ่กระจายผ่านซีล คัปปลิ้ง และระบบส่งกำลังทั้งหมด การปรับตั้งศูนย์ด้วยเลเซอร์ใช้เวลาไม่กี่ชั่วโมง — ความล้มเหลวของแบริ่งใช้เวลาหลายสัปดาห์และมีค่าใช้จ่ายมากกว่ามาก เราปรับตั้งศูนย์ในสภาวะร้อน ไม่ใช่แค่เย็น
Overview
การปรับตั้งศูนย์เพลาผิดพลาดเป็นสาเหตุของความล้มเหลวของแบริ่งอุปกรณ์หมุนถึง 50% ในอุตสาหกรรมอินเดีย แม้แต่การปรับตั้งศูนย์ผิดที่มองไม่เห็นด้วยตาเปล่าก็สร้างแรงเป็นวงจรมหาศาลบนแบริ่ง ซีล และคัปปลิ้งที่ความเร็วใช้งาน Keshav Enterprises ทำการปรับตั้งศูนย์เพลาด้วยเลเซอร์ความแม่นยำสูงโดยใช้ระบบ Pruftechnik และ SKF สำหรับกังหัน เกียร์บ็อกซ์ ปั๊ม พัดลม อัลเทอร์เนเตอร์ และเครื่องกำเนิดไฟฟ้าเหนี่ยวนำทุกขนาดเฟรม สิ่งสำคัญคือ เราคำนวณและใช้ค่า offset การปรับตั้งศูนย์แบบร้อน — การปรับตั้งศูนย์แบบเย็นถูกตั้งค่าโดยเจตนาเพื่อคำนึงถึงการขยายตัวทางความร้อน เพื่อให้เครื่องจักรทำงานตรงที่อุณหภูมิใช้งาน รายงานการปรับตั้งศูนย์ของเราแสดงค่าก่อน/หลัง ประวัติ shim และค่าสุดท้ายเทียบกับค่าความคลาดเคลื่อนของ OEM
Our Process
การตรวจสอบก่อนการปรับตั้งศูนย์
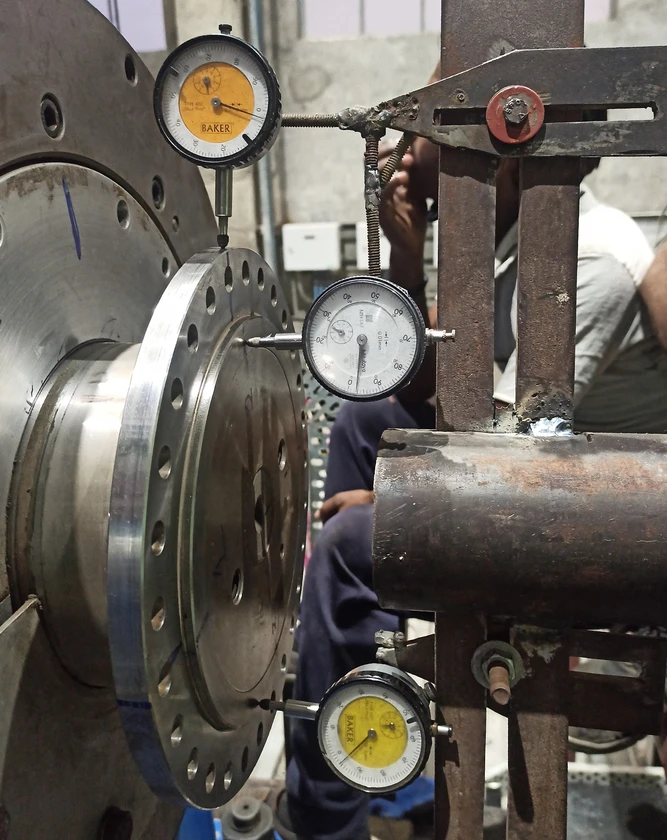
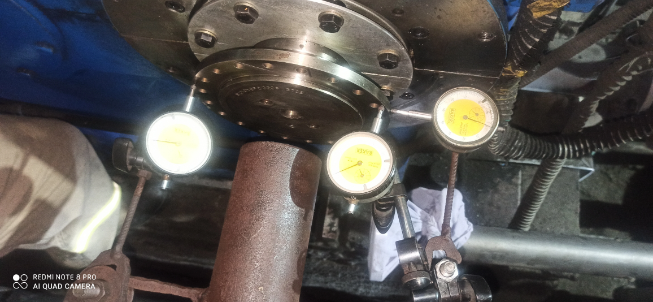
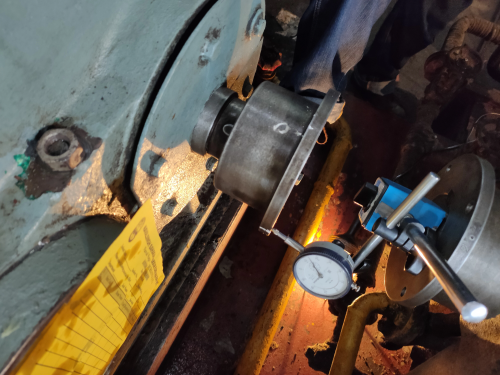
ยืนยันสภาพ soft foot (การบิดเบี้ยวของเฟรมเครื่องจักรเมื่อขันสลักเกลียวแน่น) โดยใช้ dial gauge ความแม่นยำสูงที่ขาทั้งหมด — ต้องการ 0.05 มม. หรือน้อยกว่าก่อนดำเนินการปรับตั้งศูนย์ วัดความเครียดของท่อเพื่อระบุแรงที่กระทำต่อ nozzle เครื่องจักรจากท่อที่เชื่อมต่อ ตรวจสอบระยะห่างแบริ่งและคำนวณการขยายตัวทางความร้อนจากข้อมูล OEM หรือการวัดหน้างาน
การตั้งค่าระบบปรับตั้งศูนย์ด้วยเลเซอร์
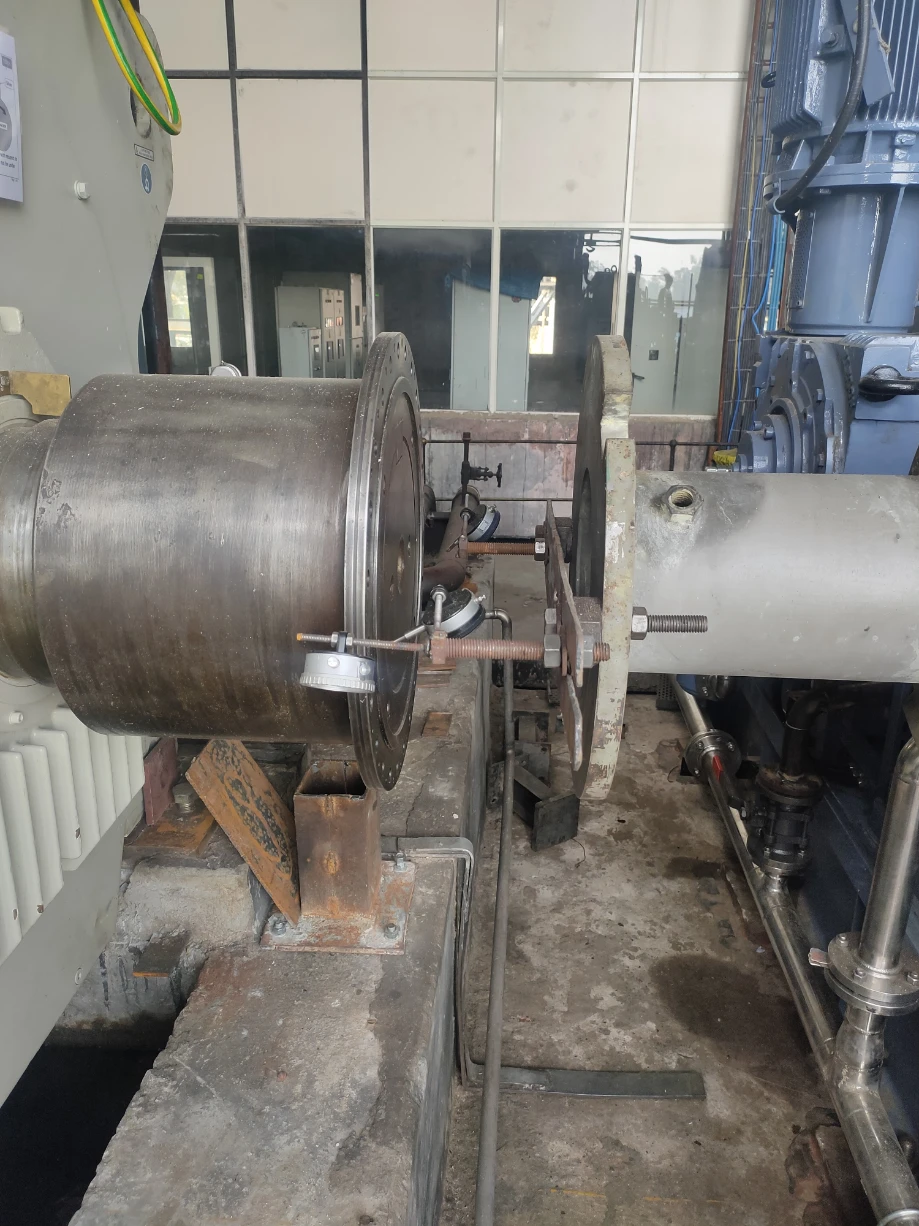
ติดตั้งหัวส่งและรับสัญญาณเลเซอร์บนเพลาโดยใช้ขายึดแม่เหล็กความแม่นยำสูง ตั้งค่าระบบเป็นศูนย์และยืนยันค่าความคลาดเคลื่อนการหมุนของเพลา ป้อนมิติที่เกี่ยวข้องทั้งหมดเข้าซอฟต์แวร์ปรับตั้งศูนย์: เส้นผ่านศูนย์กลางคัปปลิ้ง ระยะห่างเพลาจากฮับถึงฮับ และระยะทางการวัด ยืนยันและใช้การชดเชยการหย่อนของขายึด
การวัดการปรับตั้งศูนย์ผิดพลาดเบื้องต้น
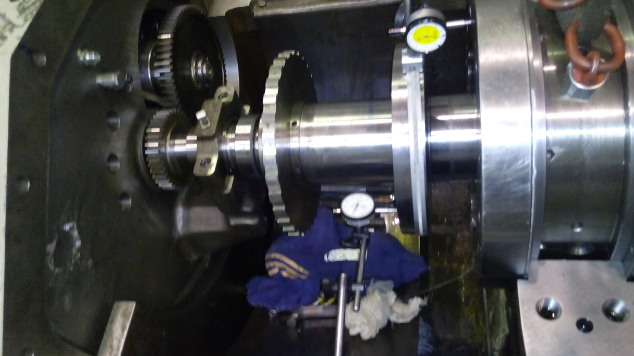
หมุนเพลาผ่านส่วนโค้งการวัด (สามตำแหน่ง: 12, 3 และ 9 นาฬิกา) ซอฟต์แวร์คำนวณการปรับตั้งศูนย์ผิดพลาดจริง: การปรับตั้งศูนย์ผิดพลาดเชิงมุม (mrad) และ offset (มม.) ที่หน้าคัปปลิ้ง และการแก้ไขที่จำเป็นที่ขาเครื่องจักรแต่ละขาในระนาบแนวตั้งและแนวนอนพร้อมกัน
การแก้ไข Shim และ Jackscrew
ใช้การแก้ไข shim ที่คำนวณกับขาเครื่องจักรที่อยู่กับที่ ติดตั้งหรือถอด shim สแตนเลสความแม่นยำสูงในการกำหนดค่าที่ถูกต้องเพื่อแก้ไขการปรับตั้งศูนย์ผิดพลาดแนวตั้ง แก้ไขแนวนอนโดยใช้ jackscrew ปรับตั้งศูนย์ที่ขาเครื่องจักรโดยเลเซอร์ยังคงทำงานอยู่เพื่อข้อมูลป้อนกลับแบบเรียลไทม์ระหว่างการแก้ไข
การชดเชยการปรับตั้งศูนย์แบบร้อน
คำนวณการขยายตัวทางความร้อนของ casing เครื่องจักรจากอุณหภูมิเย็นถึงอุณหภูมิใช้งานจากข้อมูลการขยายตัวทางความร้อนของ OEM หรือวัดโดยใช้การเฝ้าติดตาม DBSE (ระยะห่างระหว่างปลายเพลา) และการถ่ายภาพความร้อน ตั้งเป้าหมายการปรับตั้งศูนย์แบบเย็นให้ offset โดยเจตนาเพื่อให้เครื่องจักรบรรลุการปรับตั้งศูนย์ขณะทำงานร้อนที่ถูกต้องที่โหลดและอุณหภูมิเต็มที่
การวัดขั้นสุดท้ายและการยืนยันค่าความคลาดเคลื่อน
การวัดด้วยเลเซอร์ขั้นสุดท้ายยืนยันการปรับตั้งศูนย์อยู่ในค่าความคลาดเคลื่อนของ OEM — โดยทั่วไป: การปรับตั้งศูนย์ผิดพลาดเชิงมุมสูงสุด 0.05 mrad, offset สูงสุด 0.05 มม. ที่คัปปลิ้ง ตรวจสอบขาทั้งสี่ซ้ำสำหรับ soft foot 0.05 มม. หรือน้อยกว่า ขันแน่นสลักเกลียวคัปปลิ้งตามสเปก OEM โดยใช้ประแจแรงบิดดิจิทัลที่สอบเทียบแล้ว
รายงานการปรับตั้งศูนย์และแรงบิดสลักเกลียว
สร้างรายงานการปรับตั้งศูนย์โดยละเอียดโดยซอฟต์แวร์ระบบเลเซอร์: ค่าอ่านก่อนการปรับตั้งศูนย์ การเปลี่ยนแปลง shim ที่แต่ละขา เวกเตอร์การแก้ไขที่ใช้ และค่าสุดท้ายที่บรรลุเทียบกับค่าความคลาดเคลื่อนของ OEM บันทึกแรงบิดสลักเกลียวฐานราก ลงนามและออกรายงาน — เป็นส่วนหนึ่งของเส้นฐานบันทึกการบำรุงรักษาสำหรับการปรับตั้งศูนย์ในอนาคต
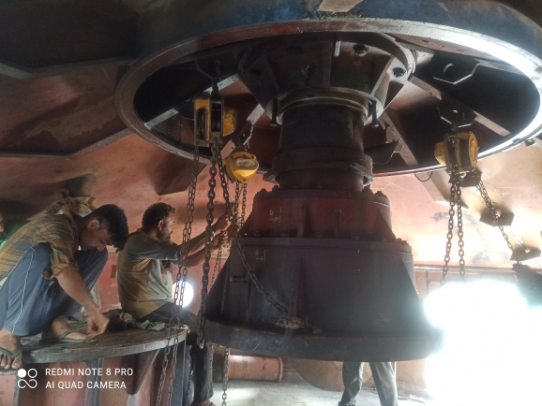
Gallery


What's Included
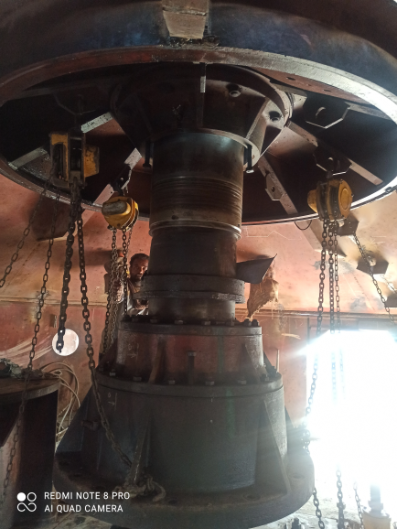
- การปรับตั้งศูนย์กังหันกับเกียร์บ็อกซ์ และเกียร์บ็อกซ์กับเกียร์บ็อกซ์โรงสี
- การปรับตั้งศูนย์พัดลม ปั๊ม อัลเทอร์เนเตอร์ เครื่องกำเนิดไฟฟ้าเหนี่ยวนำ
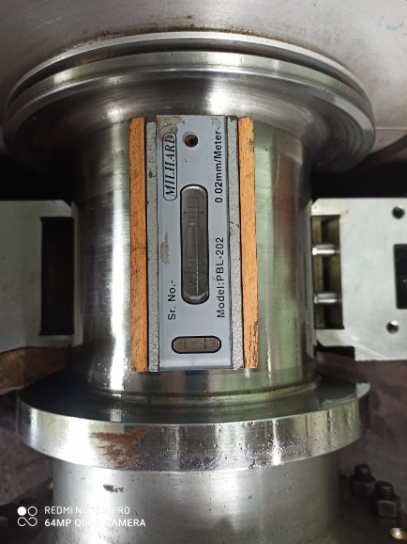
- การวัดระดับเครื่องจักรและแรงเครียดของท่อในทุกขนาดเฟรม
- การปรับตั้งศูนย์ไฟเบอร์ไรเซอร์ เครื่องหั่นย่อย
- เทคโนโลยีปรับตั้งศูนย์ล่าสุดเพื่อมาตรฐานสูงสุด
- รายงานการปรับตั้งศูนย์โดยละเอียดพร้อมผลลัพธ์ที่แน่นอน
- ครอบคลุมเครื่องจักรทุกขนาดเฟรมในทุกสถานที่
OEM Expertise
Related Case Studies
Ready to discuss การปรับตั้งศูนย์เครื่องจักร?
Tell us your turbine make and requirement — we respond with a technical scope.