วิศวกรรมย้อนกลับเชิงแม่นยำ
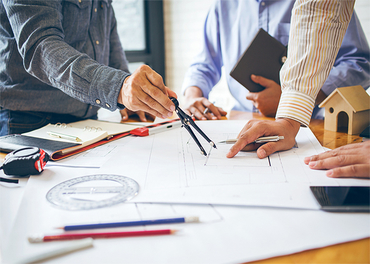
การสแกน 3 มิติสู่แบบการผลิต — ขจัดการพึ่งพา OEM
5kW–60MW
ช่วงกังหันที่ครอบคลุม
0.001mm
ความละเอียดการวัด CMM
100%
วัสดุตรวจสอบด้วย PMI
GD&T
แบบค่าความคลาดเคลื่อนครบถ้วน
Why Our Engineers
เมื่อ OEM หยุดสนับสนุนเครื่องจักร โรเตอร์ที่สึกหรอธรรมดาหรือไดอะแฟรมที่แตกอาจบังคับให้โรงงานหยุดทำงานนานหลายเดือน กระบวนการรีเวิร์สเอนจิเนียร์ของเราสร้างวัสดุ เรขาคณิต และข้อกำหนดการอบชุบที่แม่นยำขึ้นใหม่ — พร้อมแบบการผลิตครบถ้วน — เพื่อให้ร้านกลึงที่มีความสามารถใดๆ สามารถผลิตชิ้นส่วนได้
Overview
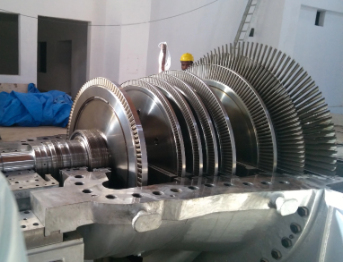
เมื่อไม่มีแบบ OEM, OEM ไม่ดำเนินการอีกต่อไป หรือเวลารอวัดเป็นปี Keshav Enterprises สามารถรีเวิร์สเอนจิเนียร์ชิ้นส่วนกังหันใดๆ ตั้งแต่ 5 กิโลวัตต์ถึง 27 เมกะวัตต์ให้เป็นชุดแบบพร้อมผลิตครบชุด กระบวนการของเราใช้เครื่องสแกนเลเซอร์ 3 มิติ เครื่องวัดพิกัด CMM และการระบุวัสดุ PMI แบบ XRF — เครื่องมือเดียวกับที่ทีมวิศวกรรม OEM รายใหญ่ใช้ — เพื่อสร้างแบบการผลิตครบถ้วนพร้อมค่าความคลาดเคลื่อนทั้งหมด ผิวสำเร็จ ลำดับการอบชุบ และข้อกำหนดวัสดุ เราได้รีเวิร์สเอนจิเนียร์โรเตอร์ ไดอะแฟรม บล็อก nozzle ซีลเขาวงกต แบริ่ง governor และชิ้นส่วนทางเดินไอน้ำสำหรับกังหัน Triveni, Siemens, BHEL, DLF-Skoda, Belliss และ Maxwatt สำเร็จแล้ว
Our Process
การรับชิ้นส่วนและการประเมินเบื้องต้น
การรับชิ้นส่วนที่สึกหรอหรือชิ้นส่วนอ้างอิงเดิมอย่างปลอดภัย การตรวจสอบด้วยสายตาเบื้องต้น ทำความสะอาด และถ่ายภาพอย่างครอบคลุม การประเมินความเสียหาย โซนการสึกหรอ และพื้นผิววัดวิกฤตเพื่อกำหนดกลยุทธ์การวัดและแผนผัง datum ที่เหมาะสมที่สุดก่อนการวัดใดๆ เริ่มต้น
การระบุวัสดุด้วย PMI
Positive Material Identification โดยใช้เครื่องวิเคราะห์ XRF (X-ray fluorescence) หลายตำแหน่งเพื่อระบุองค์ประกอบโลหะผสมที่แน่นอน การทดสอบความแข็ง (Rockwell, Brinell, Vickers) เพื่อกำหนดสภาพการอบชุบ ยืนยันเกรดวัสดุและจับคู่กับมาตรฐานปัจจุบันที่ใกล้เคียงที่สุดก่อนเริ่มการวัด — ไม่มีการเดาโลหะผสม
การสแกนเลเซอร์ 3 มิติและการวัด CMM
การสแกน 3 มิติเต็มรูปแบบของภายนอกชิ้นส่วนโดยใช้เครื่องสแกนเลเซอร์แบบพกพา — ความแม่นยำของ point cloud ถึง 0.05 มม. วัดมิติภายในและค่าความคลาดเคลื่อนวิกฤต (bore, keyway, spline, รูปแบบเกลียว, pitch และ lead) บน CMM ด้วยความละเอียด 0.001 มม. กำหนดแผนผัง datum จากพื้นผิวแบริ่งที่ใช้งานได้จริง
การสร้างแบบวิศวกรรม
พัฒนาโมเดล CAD จากข้อมูลการสแกนและการวัด CMM สร้างแบบการผลิต 2 มิติครบถ้วนพร้อมด้วย: มิติเชิงเส้นและเชิงมุมทั้งหมด ค่าความคลาดเคลื่อน GD&T (ความร่วมศูนย์ ความเป็นทรงกระบอก ความขนาน ความกลม runout) การระบุผิวสำเร็จ (ค่า Ra ในหน่วย μm) มาตรฐานรูปแบบและชั้นเกลียว และกรอบอ้างอิง datum ครบถ้วน
ข้อกำหนดการอบชุบและการปรับปรุงผิว
กำหนดลำดับการกลึงครบถ้วน: การคลายความเครียดก่อนกลึง การกลึงหยาบ การปรับสภาพหรือการชุบแข็ง ขั้นตอนการกลึงก่อนขั้นสุดท้ายและขั้นสุดท้าย ระบุสภาพการอบชุบพร้อมอุณหภูมิ (°C) เวลาแช่ ตัวกลาง quench และความแข็งเป้าหมาย สเปกการปรับปรุงผิว: ความลึกไนไตรดิ้ง ความแข็งผิว การเติมคาร์บอน หรือการชุบโครเมียมแข็งตามความจำเป็น
การจัดหาวัสดุและการผลิต
จัดหาวัสดุตามสเปกที่ระบุด้วย PMI พร้อมใบรับรองโรงงาน EN 10204 Type 3.1 ดำเนินการกลึง CNC ผ่านแต่ละขั้นตอนที่กำหนดพร้อมการตรวจสอบมิติระหว่างกระบวนการในแต่ละขั้นตอน ข้อมูลการตรวจสอบทั้งหมดบันทึกในชุดข้อมูลการผลิต
การตรวจสอบขั้นสุดท้ายและการส่งมอบ
รายงานการตรวจสอบมิติครบถ้วนเทียบกับแบบวิศวกรรม การตรวจสอบ PMI ซ้ำบนชิ้นส่วนที่เสร็จสมบูรณ์ยืนยันว่าใช้โลหะผสมที่ถูกต้องตลอดกระบวนการ การวัดผิวสำเร็จ การทดสอบความแข็งบนพื้นผิววิกฤต ชุดเอกสารการตรวจสอบย้อนกลับครบถ้วนจัดหาพร้อมทุกชิ้นส่วน
Gallery


What's Included
- เครื่องสแกนเลเซอร์ 3 มิติ, CMM และเครื่องวัดพิกัดที่หน้างาน/โรงงาน
- การทดสอบ PMI เพื่อระบุองค์ประกอบวัสดุอย่างแม่นยำ
- เครื่องกลึงลอกแบบเพื่อทำซ้ำมิติอย่างแม่นยำ
- แบบวิศวกรรมพร้อมค่าความคลาดเคลื่อน ผิวสำเร็จ ความขนาน ความร่วมศูนย์
- รวมข้อกำหนดการอบชุบก่อน/หลัง
- แบบการกลึงหยาบ ก่อนขั้นสุดท้าย และขั้นสุดท้าย
- ครอบคลุมกังหันตั้งแต่ 5 กิโลวัตต์ถึง 27 เมกะวัตต์ (แบบ Back Pressure หรือ Condensing)
- แบบเดี่ยว/หลายชั้น, Drive หรือ Power, แนวนอนหรือแนวตั้ง
OEM Expertise
Related Case Studies
Ready to discuss วิศวกรรมย้อนกลับเชิงแม่นยำ?
Tell us your turbine make and requirement — we respond with a technical scope.