Warum Turbinenteile per Reverse Engineering nachbilden?
Viele indische Industrieanlagen betreiben 20–40 Jahre alte Turbinen. Originalgerätehersteller haben bestimmte Modelle eingestellt, sich mit anderen Unternehmen zusammengeschlossen oder einfach aufgehört, Ersatzteile für ältere Maschinen vorzuhalten. Lieferzeiten für bearbeitete Komponenten von ausländischen OEMs überschreiten routinemäßig 12–18 Monate — inakzeptabel, wenn eine Zuckerfabrik eine feste Erntesaison hat oder ein Kraftwerk eine Vertragsstrafe für jeden Tag Stillstand zahlt.
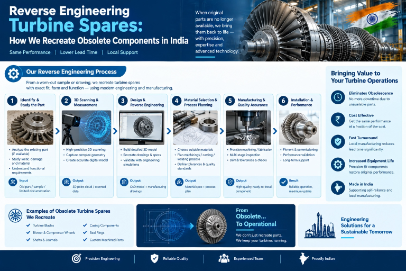
Schritt 1: Bauteilbeschaffung & Erstbewertung
Wir beginnen mit dem verschlissenen oder defekten Bauteil selbst — oder dem Gegenstück, falls das Original nicht mehr messbar ist. Das Bauteil wird gereinigt und visuell beurteilt, um festzustellen, welche Flächen noch messbar sind und welche durch Verschleiß oder Beschädigung degradiert wurden.
Schritt 2: 3D-Laserscanning & KMG-Messung
Für komplexe Profile — Rotorschaufeln, Düsenblöcke, Leitbleche, Reglerkomponenten — verwenden wir einen 3D-Laserscanner, um die vollständige Geometrie als Punktwolke zu erfassen. Für einfachere, rotationssymmetrische Teile — Wellenzapfen-Lagergehäuse, Labyrinthringnuten, Dichtringe — erfasst eine Koordinatenmessmaschine (KMG) kritische Abmessungen mit Mikron-Genauigkeit.
- Alle kritischen Abmessungen mit Toleranzen erfasst
- Rundlauf und Parallelität der Passflächen geprüft
- Gewindeformen, Passfedernuttiefen und Presspassungen gemessen
- Oberflächengütevorgaben notiert, soweit messbar
Schritt 3: PMI-Materialprüfung
Die Positive Materialidentifikation (PMI) mittels tragbarer Röntgenfluoreszenzanalyse (RFA) oder optischer Emissionsspektrometrie bestimmt die genaue Legierungszusammensetzung des Originalbauteils. Dies ist entscheidend — eine Rotorwelle aus 12%-Cr-Stahl verhält sich völlig anders als eine 1%-Cr-Mo-Welle. Ein falsch bestimmtes Material führt dazu, dass das per Reverse Engineering hergestellte Teil vorzeitig versagt.
Schritt 4: Erstellung der Konstruktionszeichnung
Aus den Scandaten, KMG-Messungen und Materialprüfergebnissen erstellen unsere Ingenieure eine vollständige Fertigungszeichnung. Diese umfasst alle Abmessungen mit Toleranzen, Oberflächengütevorgaben, Vor- und Nachwärmebehandlungsverfahren, Werkstoffspezifikation und Prüfanforderungen.
Schritt 5: Bearbeitung & Qualitätskontrolle
Die Bearbeitung erfolgt in drei Stufen: Schruppbearbeitung nahe an die Endabmessungen, bei Bedarf Wärmebehandlung (Spannungsarmglühen, Vergüten, Nitrieren) sowie abschließende Präzisionsbearbeitung. Jede Stufe wird gegen die Konstruktionszeichnung geprüft. Rotoren werden vor dem Versand nach ISO-1940- / API-670-Normen dynamisch ausgewuchtet.
Turbinen, die wir abdecken
Wir haben Komponenten für Dampfturbinen von 5 kW bis 60 MW aller wichtigen Fabrikate per Reverse Engineering nachgebildet: Triveni, Siemens, BHEL, Belliss & Morcom, Maxwatt, Man Turbo, Chola Turbo, DLF-Skoda, KKK und ABB. Sowohl Gegendruck- als auch Kondensationsturbinen, horizontal und vertikal, ein- und mehrstufig.
Haben Sie ein ausgelaufenes Ersatzteil, das per Reverse Engineering nachgebildet werden muss? Senden Sie uns ein Foto und Ihre Turbinendaten per WhatsApp — wir prüfen die Machbarkeit innerhalb von 24 Stunden.
WhatsApp Us