0.05毫米
达到的找正公差
50%
因不对中导致的轴承故障占比
80%
偏移0.05毫米时损失的轴承寿命
任意尺寸
覆盖的机架尺寸
Why Our Engineers
联轴器处仅0.05毫米的不对中,就可能使轴承寿命缩短80%,并产生贯穿密封件、联轴器及整个传动系的作用力。激光找正只需数小时——而轴承故障则需数周才能修复,成本更是高得多。我们进行的是热态找正,而非仅仅冷态找正。
Overview
轴系不对中是印度工业旋转设备轴承故障的主要原因,占比高达50%。即使是肉眼不可见的不对中,在运行转速下也会对轴承、密封件及联轴器产生巨大的循环作用力。Keshav Enterprises采用Pruftechnik及SKF系统,为任意机架尺寸的汽轮机、齿轮箱、水泵、风机、交流发电机及感应发电机提供精密激光轴系找正服务。至关重要的是,我们会计算并应用热态找正偏移量——冷态找正被有意调整以补偿热膨胀,使设备在运行温度下达到直线运行状态。我们的找正报告展示找正前后读数、垫片调整历史,以及相对原厂公差的最终数值。
Our Process
找正前检查
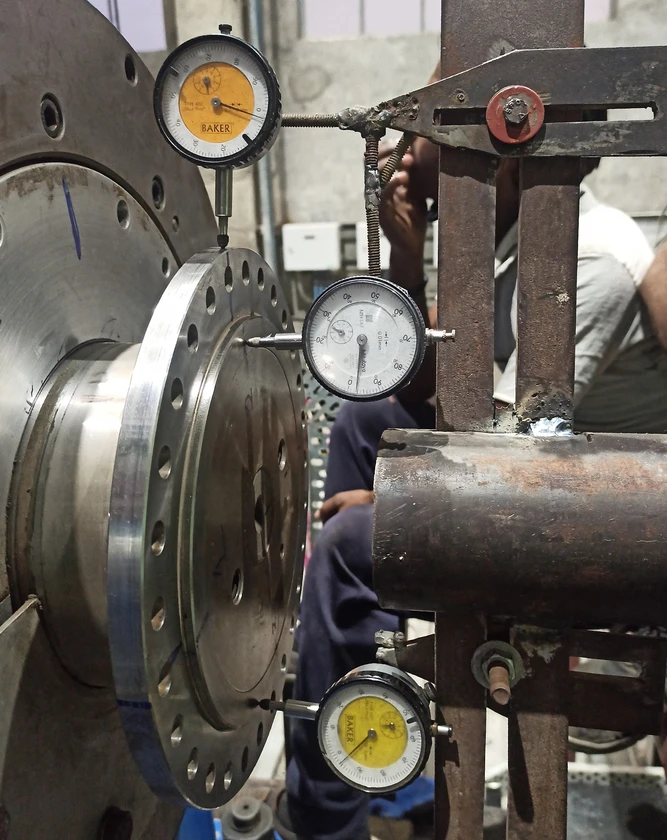
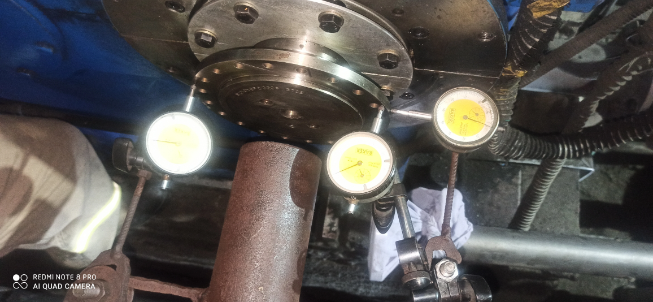
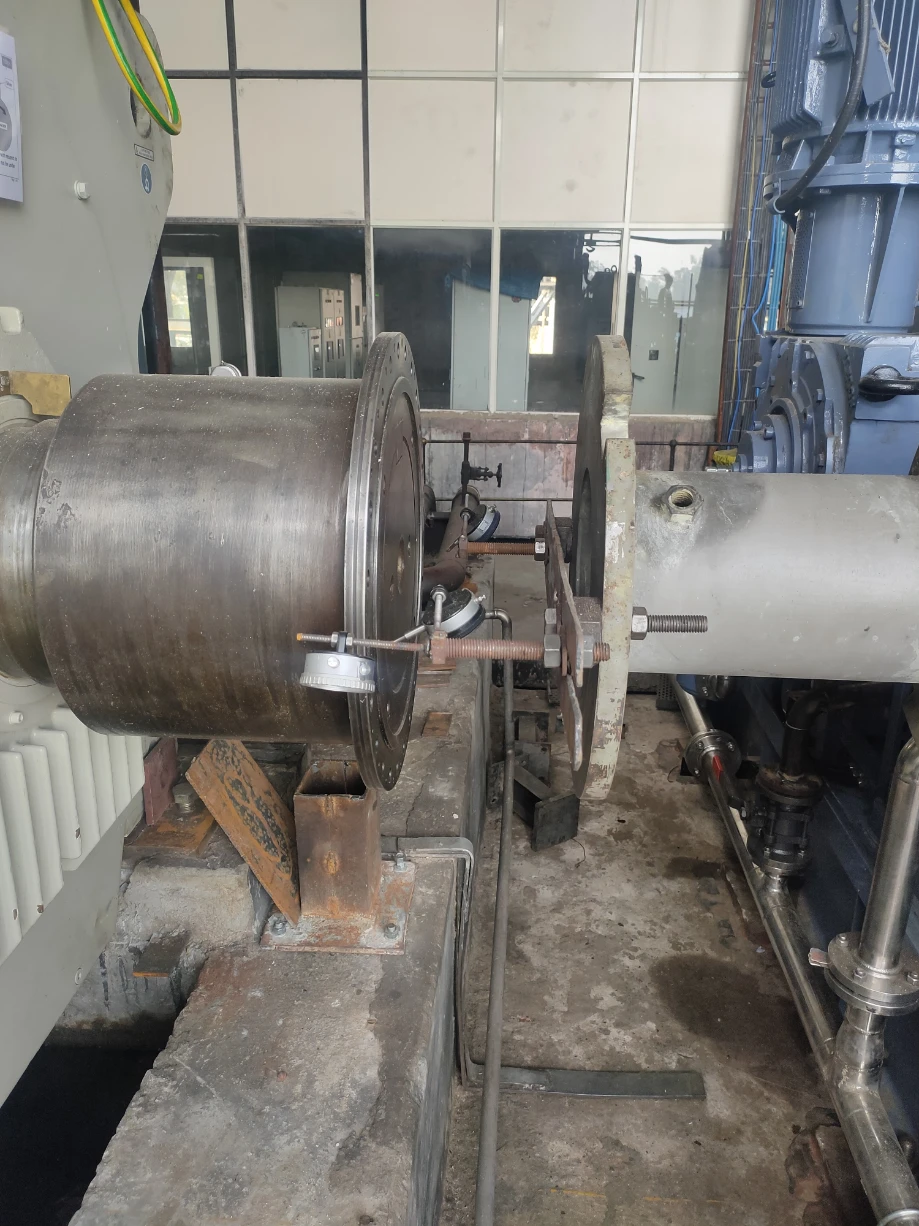
使用精密百分表检测所有机脚的软脚状况(拧紧螺栓时机架的变形)——需达到0.05毫米以下方可继续找正。进行管道应力测量,以识别所连接管道对设备接管施加的作用力。根据原厂数据或现场测量,检查轴承间隙并计算热膨胀量。
激光找正系统设置
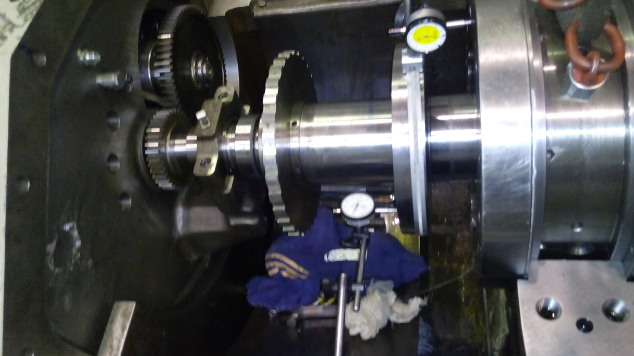
使用精密磁性支架将激光发射及接收头安装于轴上。系统归零并验证轴的旋转公差。将所有相关尺寸输入找正软件:联轴器直径、轮毂间轴距及测量距离。验证并应用支架挠度补偿。
初始不对中测量
轴通过测量弧度旋转(三个位置:12点、3点及9点方向)。软件计算实际不对中量:联轴器端面的角度不对中(毫弧度)及偏移量(毫米),并同时给出竖直及水平方向各机脚所需的校正值。
垫片及调平螺丝校正
将计算所得的垫片校正值应用于固定机架的机脚。以正确配置安装或移除不锈钢精密垫片以校正竖直方向不对中。使用机脚上的调平螺丝进行水平方向校正,此过程中激光系统保持激活状态以实时反馈校正效果。
热态找正补偿
根据原厂热膨胀数据计算或利用轴端距(DBSE)监测及热成像测量机壳从冷态到运行温度的热膨胀量。有意偏移冷态找正目标值,使设备在满负荷及运行温度下达到正确的热态运行找正。
最终测量及公差验证
最终激光测量确认找正结果在原厂公差范围内——通常为:联轴器处角度不对中最大0.05毫弧度、偏移量最大0.05毫米。所有四个机脚重新检测软脚,确保在0.05毫米以下。使用经校准的数字扭矩扳手按原厂规格紧固联轴器螺栓。
找正报告及螺栓力矩记录
由激光系统软件生成详细找正报告:找正前读数、每个机脚的垫片变化、施加的校正向量及相对原厂公差的最终达成值。记录地脚螺栓力矩。报告经签字并出具——作为未来找正的维护记录基准数据的一部分。
Gallery
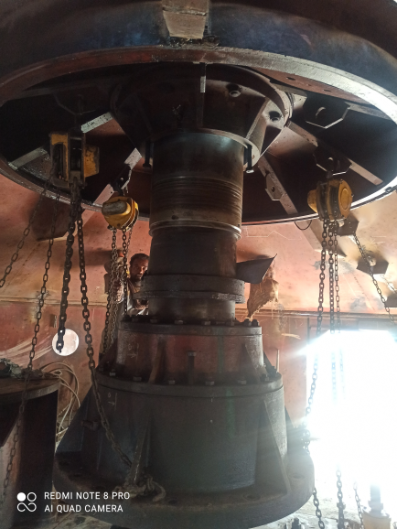
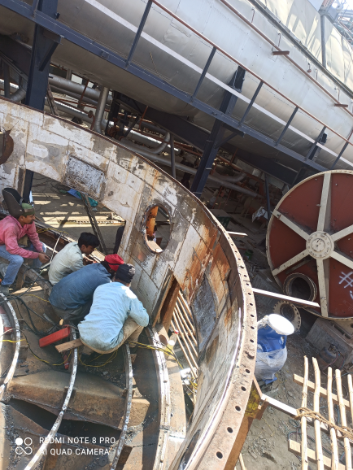
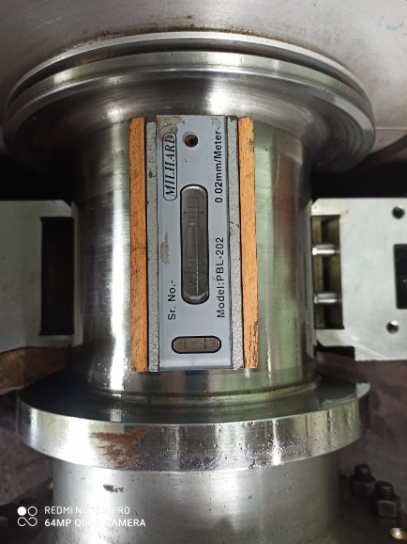
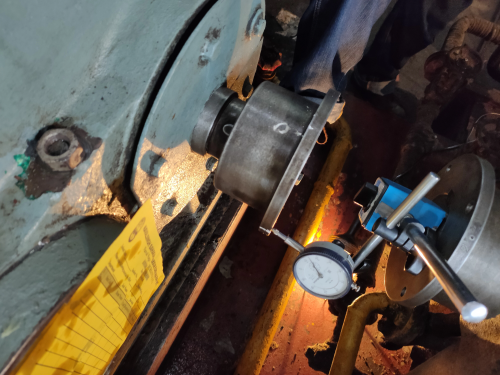


What's Included
- 汽轮机—齿轮箱及齿轮箱—磨机齿轮箱找正
- 风机、水泵、交流发电机、感应发电机找正
- 任意机架尺寸的设备调平及管道应力测量
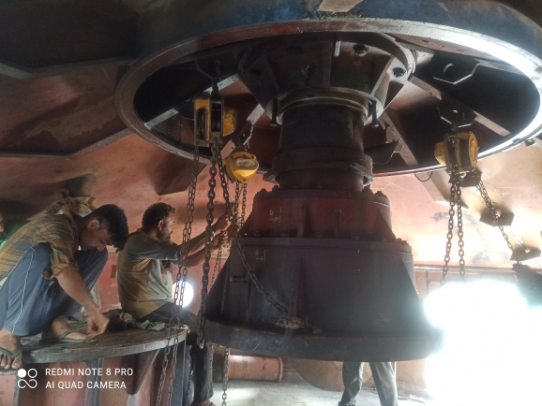
- 打浆机、粉碎机找正
- 采用最新找正技术满足最高标准
- 出具带精确结果的详细找正报告
- 覆盖任意地点、任意尺寸机架的设备
OEM Expertise
Related Case Studies
Ready to discuss 设备找正?
Tell us your turbine make and requirement — we respond with a technical scope.