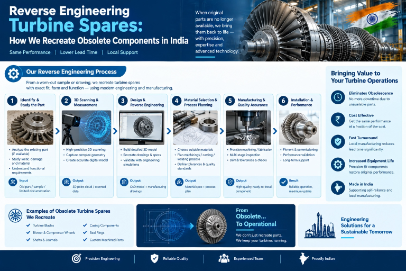
为何要对汽轮机部件进行逆向工程?
许多印度工业工厂运行的汽轮机机龄达20至40年。原厂已停产某些型号,或与其他公司合并,或干脆不再为老旧机组备货。海外原厂机加工部件的交期通常超过12至18个月——而这对于榨季固定的糖厂或每停机一天就有合同罚款的电厂而言是不可接受的。
第一步:部件获取与初步评估
我们从磨损或损坏的部件本身入手——若原件已无法测量,则使用配对件。对部件进行清洁并做目视评估,判断哪些表面仍可测量、哪些已因磨损或损坏而失真。
第二步:3D激光扫描与三坐标测量
对于复杂型面——转子叶片、喷嘴块、隔板、调速器部件——我们采用3D激光扫描仪以点云形式获取完整几何数据。对于结构相对简单的旋转对称件——轴颈轴承座、迷宫环槽、密封环——则采用三坐标测量机(CMM)以微米级精度获取关键尺寸。
- 记录全部关键尺寸及其公差
- 校验配合面的同心度及平行度
- 测量螺纹型式、键槽深度及过盈配合
- 在可测量范围内记录表面粗糙度要求
第三步:PMI材质检测
使用便携式X射线荧光光谱仪(XRF)或光谱发射分析进行材质正性鉴定(PMI),以确定原部件的确切合金成分。这一步至关重要——12% Cr钢转子轴与1% Cr-Mo钢转子轴的性能表现截然不同。材质判断错误将导致逆向工程件提前失效。
第四步:生成工程图纸
基于扫描数据、三坐标测量结果及材质检测结果,我们的工程师生成完整的制造图纸,其中包含全部带公差的尺寸、表面粗糙度要求、热处理前后工艺、材质规格及检验要求。
第五步:机加工与质量控制
加工分三阶段进行:粗加工至接近最终尺寸、必要时进行热处理(去应力、淬火回火、渗氮)以及最终精加工。每一阶段均对照工程图纸进行检验。转子在发运前均按ISO 1940 / API 670标准进行动平衡。
我们覆盖的汽轮机品牌
我们已为5千瓦至60兆瓦范围内所有主流品牌汽轮机的部件完成逆向工程,包括:Triveni、Siemens、BHEL、Belliss & Morcom、Maxwatt、Man Turbo、Chola Turbo、DLF-Skoda、KKK及ABB。涵盖背压式与凝汽式、卧式与立式、单级与多级机型。
有停产备件需要逆向工程吗?请通过WhatsApp发送照片及汽轮机详情——我们将在24小时内评估可行性。
WhatsApp Us