प्रिसिजन रिभर्स इन्जिनियरिङ
3D स्क्यानिङदेखि उत्पादन ड्रइङसम्म — OEM निर्भरता हटाउने
5kW–60MW
समेटिएको टर्बाइन दायरा
0.001mm
CMM मापन रिजोल्युसन
100%
PMI सामग्री प्रमाणित
GD&T
पूर्ण टलरेन्स ड्रइङ
Why Our Engineers
जब कुनै OEM ले मेसिनलाई समर्थन गर्न बन्द गर्छ, एउटा साधारण घिसिएको रोटर वा भाँचिएको डायफ्रामले प्लान्टलाई महिनौंसम्म बन्द गराउन सक्छ। हाम्रो रिभर्स इन्जिनियरिङ प्रक्रियाले सटीक सामग्री, ज्यामिति, र ताप उपचार स्पेसिफिकेसन पूर्ण उत्पादन ड्रइङसहित पुन: सिर्जना गर्छ — ताकि कुनै पनि सक्षम मेसिन शपले त्यो भाग उत्पादन गर्न सकोस्।
Overview
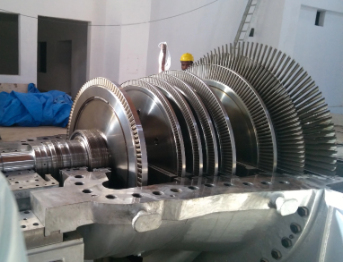
जब OEM ड्रइङ उपलब्ध छैन, OEM अब सक्रिय छैन, वा लिड टाइम वर्षमा मापिन्छ, Keshav Enterprises ले 5 kW देखि 60 MW सम्मको कुनै पनि टर्बाइन कम्पोनेन्टलाई पूर्ण उत्पादन-तयार ड्रइङ सेटमा रिभर्स-इन्जिनियर गर्न सक्छ। हाम्रो प्रक्रियाले 3D लेजर स्क्यानर, CMM कोअर्डिनेट मापन मेसिन, र XRF PMI सामग्री पहिचान प्रयोग गर्छ — ठूला OEM इन्जिनियरिङ टोलीहरूले प्रयोग गर्ने उही उपकरण — सबै टलरेन्स, सतह फिनिस, ताप उपचार क्रम, र सामग्री स्पेसिफिकेसनसहित पूर्ण उत्पादन ड्रइङ उत्पादन गर्न। हामीले Triveni, Siemens, BHEL, DLF-Skoda, Belliss, र Maxwatt टर्बाइनका लागि रोटर, डायफ्राम, नोजल ब्लक, ल्याबिरिन्थ सील, बेयरिङ, गभर्नर, र स्टीम पाथ कम्पोनेन्टलाई सफलतापूर्वक रिभर्स-इन्जिनियर गरेका छौं।
Our Process
कम्पोनेन्ट प्राप्ति र प्रारम्भिक मूल्याङ्कन
घिसिएको वा मूल सन्दर्भ कम्पोनेन्टको सुरक्षित प्राप्ति। प्रारम्भिक भिजुअल निरीक्षण, सफाइ, र व्यापक फोटोग्राफी। कुनै पनि मापन सुरु हुनु अघि उत्तम मापन रणनीति र डेटम योजना निर्धारण गर्न क्षति, घिसाइ क्षेत्र, र क्रिटिकल मापन सतहहरूको मूल्याङ्कन।
PMI सामग्री पहिचान
सटीक मिश्रधातु संरचना पहिचान गर्न धेरै स्थानहरूमा XRF (X-ray fluorescence) विश्लेषक प्रयोग गरी सकारात्मक सामग्री पहिचान। ताप उपचार अवस्था निर्धारण गर्न कठोरता परीक्षण (Rockwell, Brinell, Vickers)। मापन सुरु हुनु अघि सामग्री ग्रेडको पुष्टि र नजिकको हालको मापदण्डसँग मिलान — मिश्रधातुमा कुनै अनुमान छैन।
3D लेजर स्क्यानिङ र CMM मापन
पोर्टेबल लेजर स्क्यानर प्रयोग गरी कम्पोनेन्टको बाह्य भागको पूर्ण 3D स्क्यान — पोइन्ट क्लाउड सटीकता 0.05 mm सम्म। क्रिटिकल आन्तरिक आयाम र टलरेन्स (बोर, किवे, स्प्लाइन, थ्रेड फर्म, पिच, र लिड) 0.001 mm रिजोल्युसनसहित CMM मा मापन गरियो। कार्यात्मक बेयरिङ सतहहरूबाट डेटम योजना स्थापित।
इन्जिनियरिङ ड्रइङ जनरेसन
स्क्यान डेटा र CMM मापनबाट CAD मोडेल विकास गरियो। पूर्ण 2D उत्पादन ड्रइङ तयार: सबै रेखीय र कोणीय आयाम, GD&T टलरेन्स (कन्सेन्ट्रिसिटी, सिलिन्ड्रिसिटी, प्यारालेलिज्म, राउन्डनेस, रनआउट), सतह फिनिस कलआउट (μm मा Ra मान), थ्रेड फर्म र क्लास मापदण्ड, र पूर्ण डेटम सन्दर्भ फ्रेम।
ताप उपचार र सतह उपचार स्पेसिफिकेसन
पूर्ण मेसिनिङ क्रम परिभाषित: प्री-मेसिनिङ स्ट्रेस रिलिफ, रफ मेसिनिङ, नर्मलाइजिङ वा हार्डनिङ, प्री-फाइनल र फाइनल मेसिनिङ चरण। तापक्रम (°C), सोक समय, क्वेन्च माध्यम, र लक्ष्य कठोरतासहित ताप उपचार अवस्था निर्दिष्ट। सतह उपचार स्पेक्स: आवश्यकता अनुसार नाइट्राइडिङ गहिराइ, केस कठोरता, कार्बराइजिङ, वा हार्ड क्रोम प्लेटिङ।
सामग्री खरिद र उत्पादन
EN 10204 टाइप 3.1 मिल प्रमाणपत्रसहित PMI-पहिचान गरिएको स्पेसिफिकेसन विरुद्ध सामग्री खरिद गरियो। प्रत्येक चरणमा इन-प्रोसेस डाइमेन्सनल निरीक्षणसहित प्रत्येक परिभाषित चरणमार्फत CNC मेसिनिङ कार्यान्वयन गरियो। सबै निरीक्षण डेटा उत्पादन डेटा प्याकमा रेकर्ड गरियो।
अन्तिम निरीक्षण र डेलिभरी
इन्जिनियरिङ ड्रइङ विरुद्ध पूर्ण डाइमेन्सनल निरीक्षण रिपोर्ट। तयार कम्पोनेन्टमा PMI पुन:-प्रमाणीकरणले सम्पूर्ण समयभर सही मिश्रधातु प्रयोग गरिएको पुष्टि गर्छ। सतह फिनिस मापन। क्रिटिकल सतहहरूमा कठोरता परीक्षण। प्रत्येक कम्पोनेन्टसँग पूर्ण ट्रेसेबिलिटी कागजात प्याक प्रदान गरिन्छ।
Gallery


What's Included
- साइट/कार्यशालामा 3D लेजर स्क्यानर, CMM र कोअर्डिनेट मापन मेसिन
- सामग्री संरचनाको सटीक पहिचानका लागि PMI परीक्षण
- सटीक आयामिक प्रतिकृतिका लागि कपिइङ लेथ
- टलरेन्स, फिनिस, प्यारेलेलिटी, कन्सेन्ट्रिसिटीसहित इन्जिनियरिङ नक्सा
- प्री/पोस्ट हिट ट्रिटमेन्ट विशिष्टता समावेश
- रफ मेसिनिङ, प्री-फाइनल र फाइनल मेसिनिङ नक्सा
- 5 kW देखि 60 MW सम्मका टर्बाइन समेट्छ (ब्याक प्रेसर वा कन्डेन्सिङ)
- सिंगल/मल्टी स्टेज, ड्राइभ वा पावर, हरिजोन्टल वा भर्टिकल
OEM Expertise
Related Case Studies
Ready to discuss प्रिसिजन रिभर्स इन्जिनियरिङ?
Tell us your turbine make and requirement — we respond with a technical scope.