Центровка оборудования
Лазерная точная центровка — устранение причины отказа подшипников №1
0,05мм
Достигнутый допуск центровки
50%
Отказов подшипников из-за расцентровки
80%
Потеря ресурса подшипника при смещении 0,05мм
Любой размер
Охват рамы машины
Why It Matters
Расцентровка всего 0,05 мм на муфте может снизить срок службы подшипника на 80% и создать силы, распространяющиеся через уплотнения, муфты и всю трансмиссию. Лазерная центровка занимает часы — отказ подшипника занимает недели и стоит гораздо дороже. Мы центруем в горячем состоянии, а не только в холодном.
Overview
Расцентровка вала является причиной до 50% всех отказов подшипников вращающегося оборудования в индийской промышленности. Даже расцентровки, невидимые невооружённым глазом, создают огромные циклические силы на подшипниках, уплотнениях и муфтах при рабочей скорости. Keshav Enterprises выполняет прецизионную лазерную центровку валов с использованием систем PRÜFTECHNIK и SKF для турбин, редукторов, насосов, вентиляторов, генераторов переменного тока и асинхронных генераторов любого размера рамы. Принципиально важно, что мы рассчитываем и применяем смещения горячей центровки — холодная центровка намеренно устанавливается с учётом теплового роста, чтобы машина работала точно при рабочей температуре. Наши отчёты о центровке показывают показания до/после, историю подкладок и конечные значения относительно допуска изготовителя.
Our Process
Проверки перед центровкой
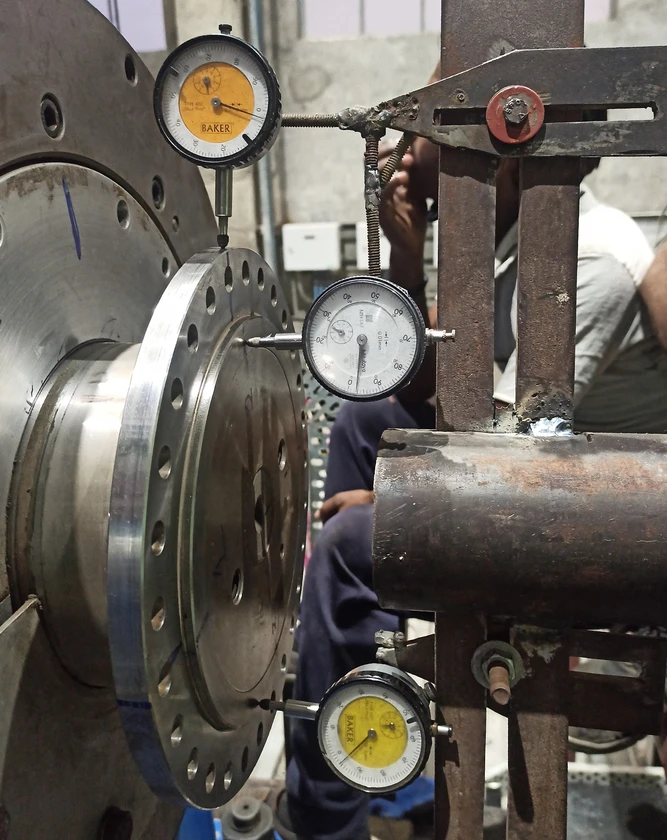
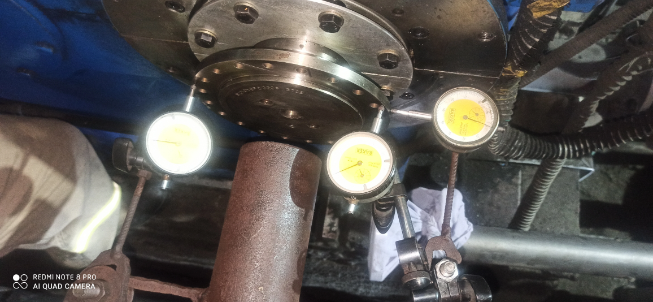
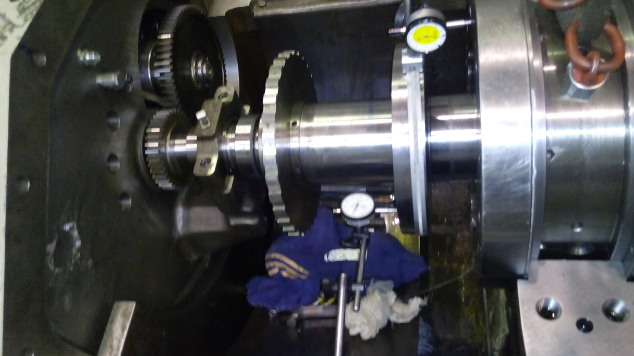
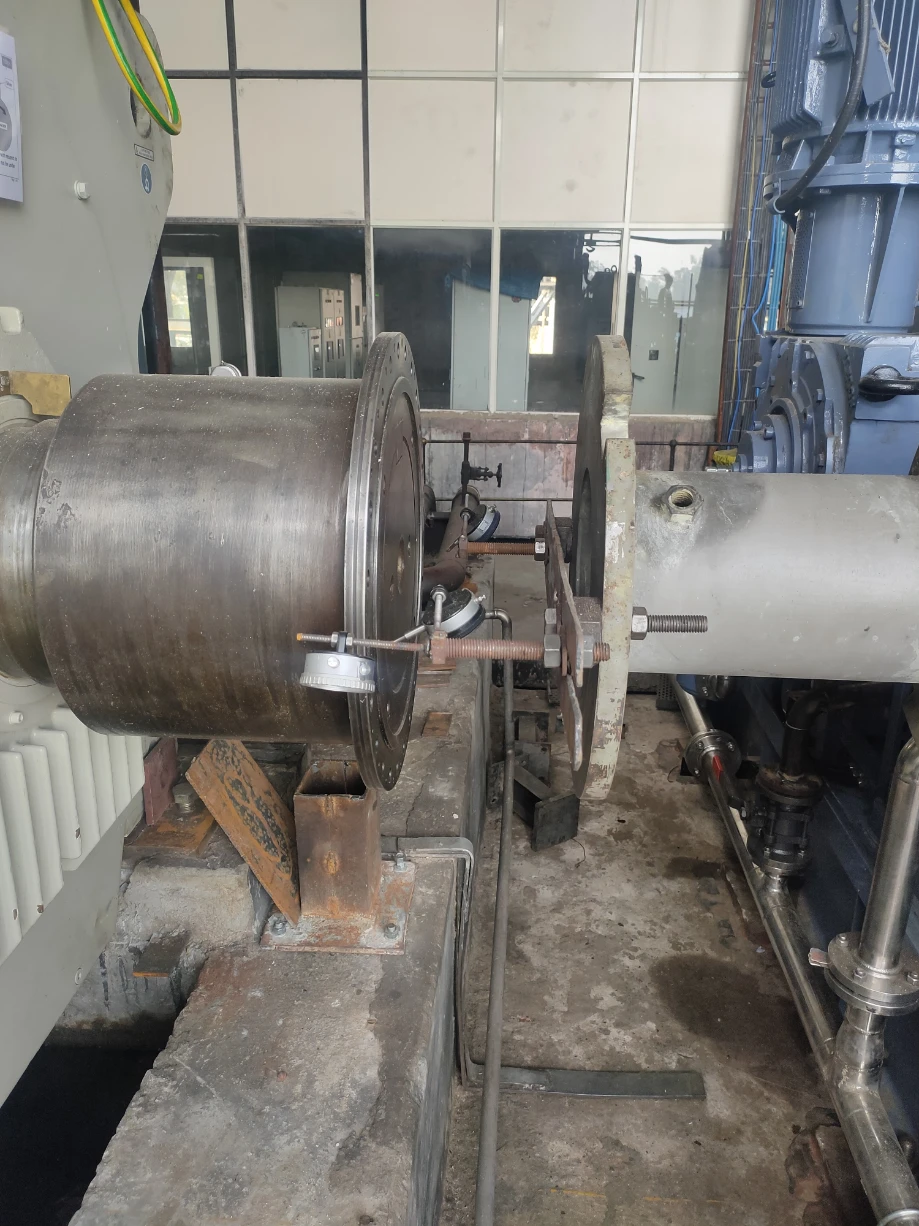
Проверка состояния мягкой лапы (деформации рамы машины при затяжке болтов) с использованием прецизионных индикаторов часового типа на всех опорах — требуется 0,05 мм или менее до продолжения центровки. Измерение трубного напряжения для определения сил, воздействующих на патрубки машины со стороны подключённых трубопроводов. Проверка зазора подшипника и расчёт теплового роста по данным изготовителя или измерениям на объекте.
Настройка системы лазерной центровки
Монтаж лазерных передающей и приёмной головок на валах с использованием прецизионных магнитных кронштейнов. Система обнулена, проверена допустимая величина вращения вала. Все соответствующие размеры внесены в программное обеспечение центровки: диаметр муфты, расстояние между валами от ступицы до ступицы и измерительное расстояние. Проверена и применена компенсация провисания кронштейна.
Измерение исходной расцентровки
Валы вращаются через измерительную дугу (три положения: 12, 3 и 9 часов). Программное обеспечение рассчитывает фактическую расцентровку: угловую расцентровку (мрад) и смещение (мм) на торце муфты, а также требуемую коррекцию на каждой опоре машины одновременно в вертикальной и горизонтальной плоскостях.
Коррекция подкладками и установочными винтами
Рассчитанные коррекции подкладками применяются к неподвижным опорам машины. Прецизионные подкладки из нержавеющей стали устанавливаются или удаляются в правильной конфигурации для устранения вертикальной расцентровки. Горизонтальная коррекция выполняется с использованием установочных винтов на опорах машины при активном лазере для обратной связи в реальном времени во время коррекции.
Компенсация горячей центровки
Тепловой рост корпуса машины от холодного до рабочего состояния рассчитывается на основе данных изготовителя о тепловом росте или измеряется с помощью мониторинга DBSE (расстояние между концами вала) и термографии. Целевая холодная центровка намеренно смещается так, чтобы машина достигала правильной центровки в горячем режиме работы при полной нагрузке и температуре.
Финальное измерение и проверка допуска
Финальное лазерное измерение подтверждает центровку в пределах допуска изготовителя — обычно: угловая расцентровка максимум 0,05 мрад, смещение максимум 0,05 мм на муфте. Все четыре опоры перепроверены на мягкую лапу 0,05 мм или менее. Болты муфты затянуты согласно спецификации изготовителя с использованием калиброванного цифрового динамометрического ключа.
Отчёт о центровке и момент затяжки болтов
Подробный отчёт о центровке формируется программным обеспечением лазерной системы: показания перед центровкой, изменения подкладок на каждой опоре, применённые векторы коррекции и конечные достигнутые значения относительно допуска изготовителя. Зафиксированы моменты затяжки фундаментных болтов. Отчёт подписан и выдан — становится частью базового уровня записей обслуживания для будущих центровок.
Gallery
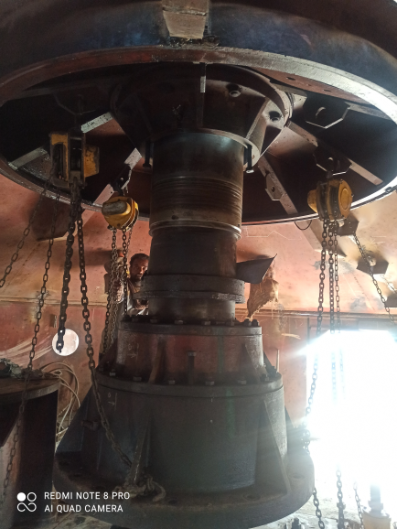
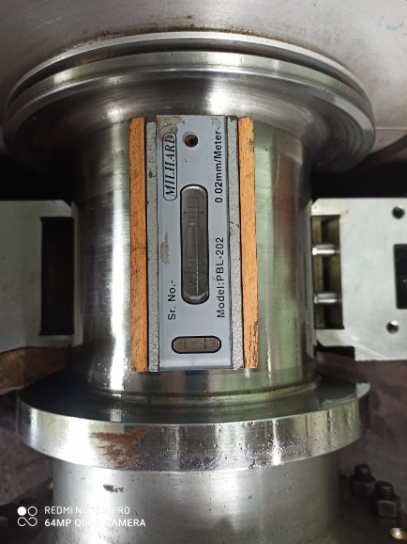
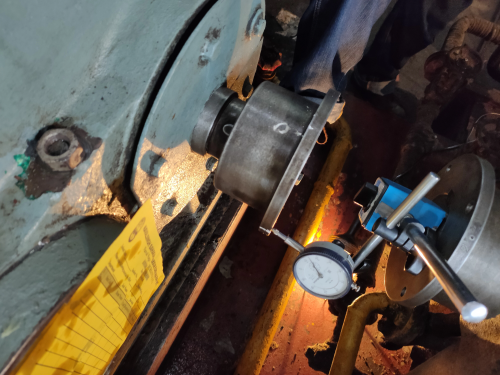


What's Included
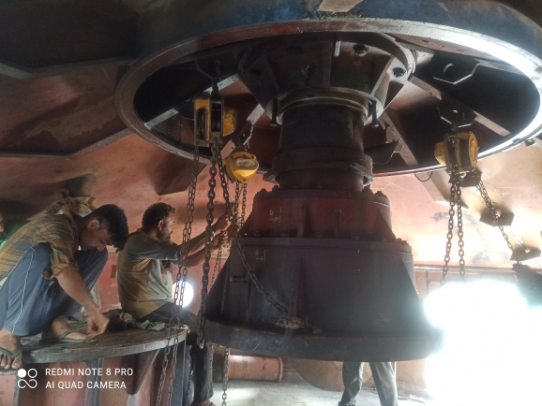
- Центровка турбины с редуктором и редуктора с редуктором мельницы
- Центровка вентиляторов, насосов, генераторов, асинхронных генераторов
- Нивелировка оборудования и измерение трубных напряжений для любого размера рамы
- Центровка дефибраторов и измельчителей
- Новейшие технологии центровки для высочайших стандартов
- Подробный отчёт о центровке с точными результатами
- Охватывает оборудование любого размера рамы в любой точке
OEM Expertise
Machine already faulty or tripping? Our engineers diagnose root cause before anything is dismantled.
Услуга диагностики неисправностей →Related Case Studies
Ready to discuss центровка оборудования?
Tell us your turbine make and requirement — we respond with a technical scope.