Динамическая балансировка и обработка роторов
Балансировка класса ISO — потому что силы ротора растут пропорционально квадрату скорости
50–2000кг
Мощность по роторам
G1.0
Достижимый класс балансировки
0,001мм
Разрешение индикатора
ISO/API
Сертифицированные стандарты
Why Our Engineers
Ротор на скорости 3000 об/мин создаёт в 100 раз больше силы дисбаланса, чем при 300 об/мин. Тот же остаточный дисбаланс, незаметный на низкой скорости, разрушит подшипник на полной скорости. Мы балансируем по классу G1.0 стандарта ISO 1940, когда это требуется — а не просто «достаточно хорошо».
Overview
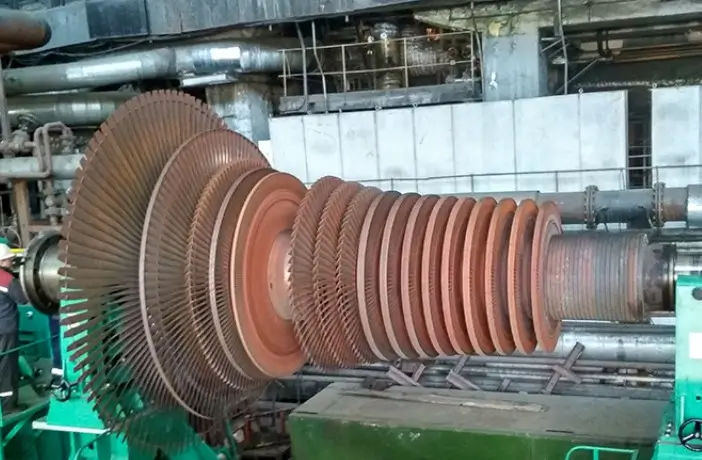
Дисбаланс ротора — одна из самых распространённых и наиболее предотвратимых причин отказа подшипников турбин, повреждения уплотнений и сокращённого срока службы ротора. Keshav Enterprises выполняет прецизионную обработку шеек и динамическую балансировку по ISO 1940 / API 670 для роторов от 50 до 2000 кг на нашем специализированном цеховом объекте. Ротор сначала обрабатывается для восстановления геометрической целостности — круглые шейки, концентричные лабиринтные пояски, правильная чистота поверхности — перед балансировкой. Эта последовательность важна: балансировка геометрически искажённого ротора лишь маскирует проблему. Наши отчёты о балансировке документируют исходный дисбаланс, плоскости коррекции, коррекции массы, остаточный дисбаланс и достигнутый класс балансировки по ISO, обеспечивая полную прослеживаемость для ваших записей обслуживания.
Our Process
Приёмка ротора и первичное измерение
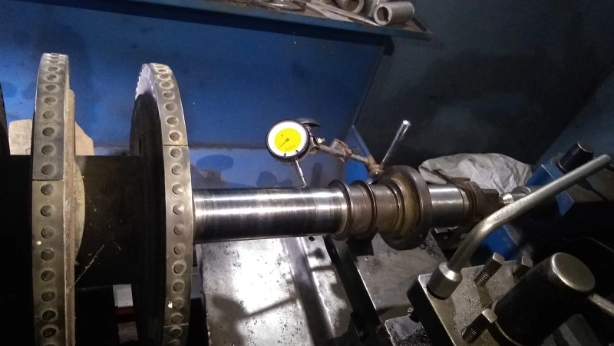
Ротор принят и очищен. Первичное механическое биение измерено прецизионными индикаторами часового типа на всех шейках, посадочных местах муфты и лабиринтных поясках на прецизионной статической стойке. Проверено электрическое биение. Все диаметры измерены и зарегистрированы относительно спецификации изготовителя — задокументированы овальность, конусность и занижение шейки.
Оценка состояния шейки
Чистота поверхности измерена профилометром в 3 точках по окружности каждой шейки. Визуальный осмотр на наличие задиров, переноса баббита, коррозионных язв и следов износа. Проверена твёрдость. Рассчитан минимальный съём материала для восстановления геометрии и чистоты в пределах допусков изготовителя.
Шлифовка и полировка шеек
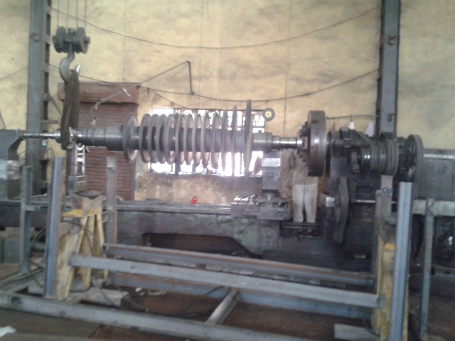
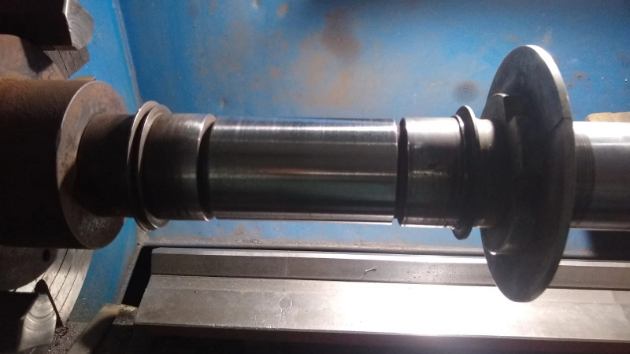
Прецизионная круглая шлифовка шеек на шлифовальном станке с ЧПУ: круглость восстановлена до максимум 0,005 мм, конусность до максимум 0,005 мм на 100 мм. Шлифованная поверхность полируется до Ra 0,4 мкм (спецификация изготовителя для опорной поверхности подшипника) с использованием прецизионного полировального станка. Съём материала абсолютно минимальный для сохранения срока службы вала.
Обработка лабиринтной части и зоны сальника
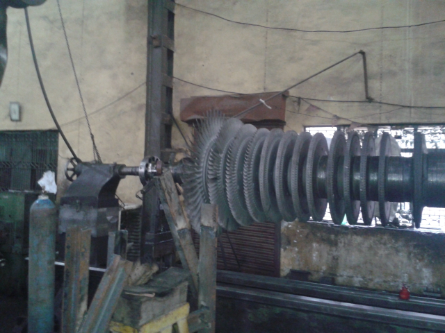
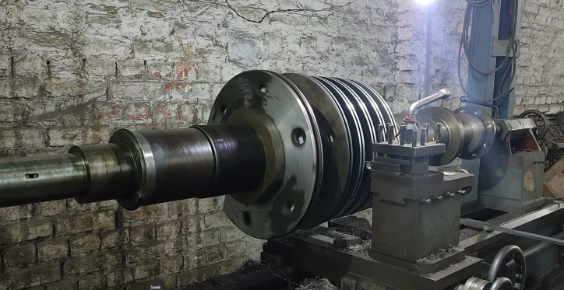
Повторная обработка поверхностей лабиринтного уплотнения, зон сальника, торцов балансировочного диска и посадочных мест муфты на прецизионных токарных станках с ЧПУ. Все поверхности выставлены концентрично относительно базы шейки перед обработкой с использованием четырёхкулачкового патрона и обнуления индикатором — необходимо для сохранения геометрической целостности ротора и предотвращения появления нового биения.
Динамическая балансировка — двухплоскостная коррекция
Ротор устанавливается на балансировочный станок с жёсткими опорами. Исходный дисбаланс измеряется одновременно в двух плоскостях коррекции (сторона муфты и сторона регулятора/рабочего колеса). Пробные массы прикладываются и снимаются. Итерации балансировки повторяются до тех пор, пока остаточный дисбаланс в каждой плоскости не будет соответствовать классу ISO 1940 / API 670, установленному для данного ротора.
Проверка биения после балансировки
Механическое и электрическое биение перемеряется после балансировки во всех положениях шейки. Сравнение с базовым уровнем до балансировки подтверждает улучшение за счёт обработки и балансировки. Любое остаточное биение, превышающее допуски изготовителя, расследуется — при обнаружении изогнутого вала рекомендуется правка или замена.
Документация и отгрузка
Выдаётся полный отчёт о балансировке: исходный дисбаланс (г·мм), расположение плоскостей коррекции, применённые корректирующие массы, конечный остаточный дисбаланс в каждой плоскости, достигнутый класс балансировки (G1.0, G2.5, G6.3) и все измерения биения. Прилагаются сертификат PMI и результаты испытания твёрдости. Ротор упаковывается и отгружается вместе с документацией.
Gallery


What's Included
- Шлифовка и полировка шеек с методом минимального занижения
- Механообработка лабиринтной части на прецизионных станках
- Центровка ротора по всем участкам перед обработкой
- Динамическая балансировка 50–2000 кг по стандартам ISO/API
- Балансировочные станки с современными системами контроля вибрации
- Определение механического и электрического биения перед установкой
- Полный отчёт о балансировке с подтверждением соответствия ISO/API
OEM Expertise
Related Case Studies
Ready to discuss динамическая балансировка и обработка роторов?
Tell us your turbine make and requirement — we respond with a technical scope.