Зачем применять обратное проектирование к деталям турбин?
Многие индийские промышленные предприятия эксплуатируют турбины возрастом 20–40 лет. Изготовители оригинального оборудования сняли с производства определённые модели, объединились с другими компаниями или просто прекратили хранить запчасти для старых машин. Сроки поставки механообработанных компонентов от зарубежных изготовителей регулярно превышают 12–18 месяцев — что неприемлемо, когда у сахарного завода фиксированный сезон переработки, а на электростанции действует договорная неустойка за каждый день простоя.
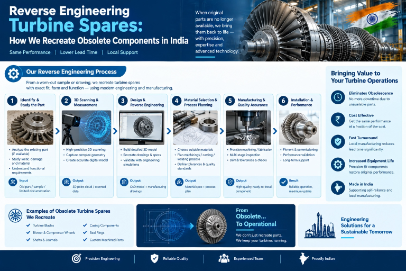
Шаг 1: получение компонента и первичная оценка
Мы начинаем с самого изношенного или сломанного компонента — либо с сопряжённой детали, если оригинал уже не поддаётся измерению. Компонент очищается и визуально оценивается, чтобы определить, какие поверхности ещё можно измерить, а какие деградировали из-за износа или повреждения.
Шаг 2: 3D-лазерное сканирование и измерение на КИМ
Для сложных профилей — лопаток ротора, сопловых блоков, диафрагм, компонентов регулятора — мы используем 3D-лазерный сканер для захвата полной геометрии в виде облака точек. Для более простых вращательно-симметричных деталей — корпусов подшипников скольжения, канавок лабиринтных колец, уплотнительных колец — координатно-измерительная машина (КИМ) фиксирует критические размеры с точностью до микрона.
- Все критические размеры зафиксированы с допусками
- Проверены соосность и параллельность сопрягаемых поверхностей
- Измерены профили резьбы, глубины шпоночных пазов и посадки с натягом
- Отмечены требования к чистоте поверхности там, где это возможно измерить
Шаг 3: испытание материала методом PMI
Положительная идентификация материала (PMI) с использованием портативной рентгенофлуоресцентной (XRF) или оптико-эмиссионной спектрометрии определяет точный состав сплава оригинального компонента. Это критически важно — вал ротора из стали с 12% хрома ведёт себя совершенно иначе, чем вал из стали 1% Cr-Mo. Ошибка в определении материала означает, что деталь, изготовленная методом обратного проектирования, преждевременно выйдет из строя.
Шаг 4: формирование инженерного чертежа
На основе данных сканирования, измерений КИМ и результатов испытания материала наши инженеры составляют полный производственный чертёж. Он включает все размеры с допусками, требования к чистоте поверхности, процедуры термообработки до и после, спецификацию материала и требования к контролю.
Шаг 5: механообработка и контроль качества
Механообработка выполняется в три этапа: черновая обработка до размеров, близких к окончательным, термообработка при необходимости (снятие напряжений, закалка с отпуском, азотирование) и финишная прецизионная обработка. Каждый этап проверяется по инженерному чертежу. Роторы динамически балансируются по стандартам ISO 1940 / API 670 перед отгрузкой.
Турбины, которые мы обслуживаем
Мы выполняли обратное проектирование компонентов паровых турбин от 5 кВт до 60 МВт для всех основных марок: Triveni, Siemens, BHEL, Belliss & Morcom, Maxwatt, Man Turbo, Chola Turbo, DLF-Skoda, KKK и ABB. Как противодавления, так и конденсационных турбин, горизонтальных и вертикальных, одно- и многоступенчатых.
Есть снятая с производства запчасть, требующая обратного проектирования? Отправьте нам фото и данные вашей турбины через WhatsApp — мы оценим осуществимость в течение 24 часов.
WhatsApp Us