संरचित चेकलिस्ट क्यों महत्वपूर्ण है
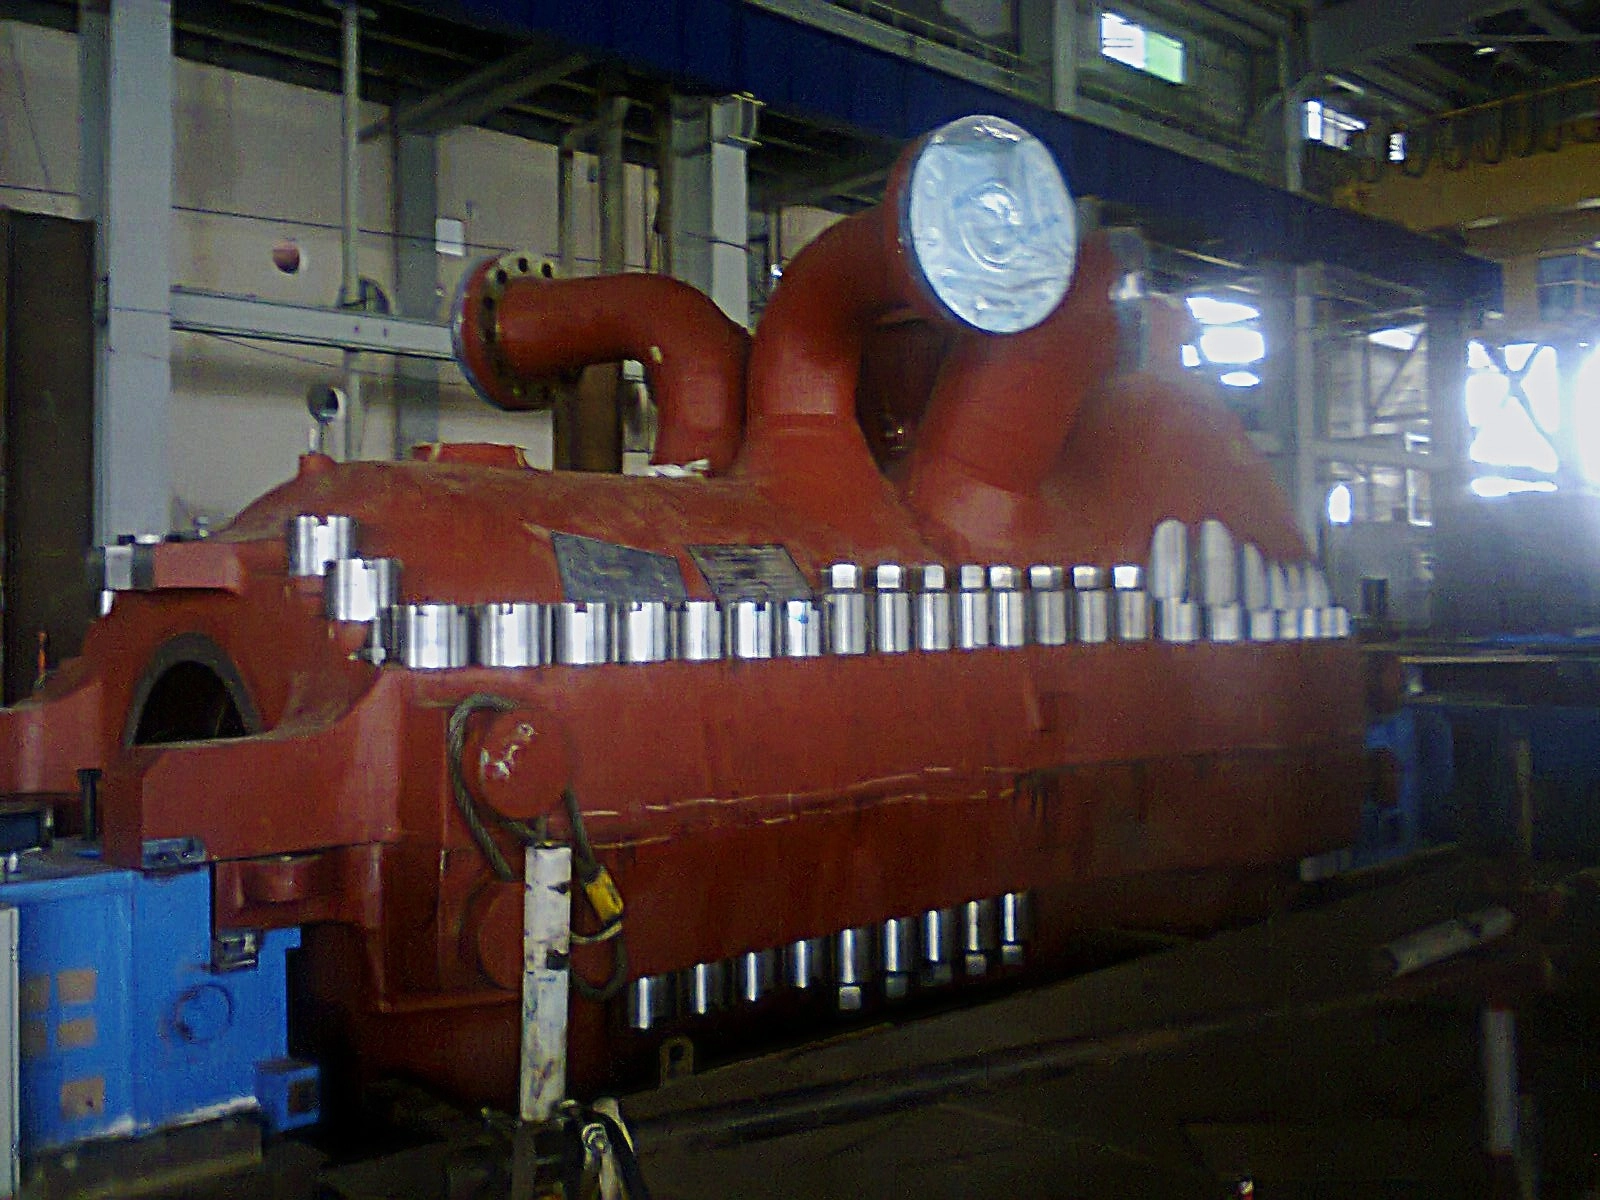
अनियोजित टर्बाइन शटडाउन भारतीय पावर और शुगर प्लांट्स को प्रति घंटा लाखों रुपये का नुकसान पहुंचाते हैं। एक संरचित ओवरहॉलिंग चेकलिस्ट यह सुनिश्चित करती है कि नियोजित रखरखाव विंडो के दौरान कुछ भी छूटे नहीं — इससे रीकमीशनिंग के बाद जल्दी विफलता का जोखिम घटता है और महंगे बार-बार होने वाले शटडाउन से बचाव होता है।
1. प्री-शटडाउन योजना (4–6 सप्ताह पहले)
ट्रेन के सभी घूमने वाले उपकरणों को कवर करने वाले विस्तृत कार्यक्षेत्र से शुरुआत करें। सभी संग्रहित स्पेयर पार्ट्स का निरीक्षण करें और शॉर्टफॉल रिपोर्ट तैयार करें। महत्वपूर्ण वस्तुएं — बेयरिंग, सील, लैबिरिंथ पैकिंग, कार्बन रिंग — पर्याप्त लीड टाइम के साथ ऑर्डर करें। विशेष उपकरणों की व्यवस्था करें: एलाइनमेंट लेज़र, वाइब्रेशन एनालाइज़र, डायल इंडिकेटर, और फीलर गेज।
- सभी टर्बाइन चरणों के लिए OEM क्लीयरेंस डेटा की पुष्टि करें
- लूब ऑयल फ्लशिंग उपकरण की व्यवस्था करें (मोबाइल सेंट्रीफ्यूज फ़िल्टर यूनिट)
- बड़े ओवरहॉल के लिए आवश्यक होने पर एक्स-OEM इंजीनियरों को बुक करें
- कंडीशन मॉनिटरिंग बेसलाइन रीडिंग तैयार करें (वाइब्रेशन, तापमान, प्रेशर)
2. शटडाउन एवं आइसोलेशन
OEM-निर्दिष्ट शटडाउन प्रक्रिया का पालन करें। कोई भी फ्लैंज खोलने से पहले पर्याप्त कूल-डाउन समय दें। स्टीम, लूब ऑयल, कंडेनसेट, और कंट्रोल एयर सहित सभी ऊर्जा स्रोतों को लॉक आउट / टैग आउट करें। डिसअसेंबली से पहले लूब ऑयल सिस्टम को पूरी तरह से खाली करें।
3. डिसअसेंबली एवं निरीक्षण
कंपोनेंट हटाने से पहले सभी क्लीयरेंस, गैप, और फिट रिकॉर्ड करें — ये OEM विनिर्देश से तुलना करने और घिसाव की प्रवृत्तियों का पता लगाने के लिए आवश्यक हैं। हर चरण की फोटो लें। जर्नल, थ्रस्ट कॉलर, और कपलिंग फेस पर रोटर रन-आउट मापें।
- बेयरिंग क्लीयरेंस (रेडियल और एक्सियल)
- लैबिरिंथ सील डायमेट्रल क्लीयरेंस
- कपलिंग एलाइनमेंट ऑफ़सेट और एंगुलैरिटी
- कार्बन रिंग फेस स्थिति और स्प्रिंग टेंशन
- नोज़ल और डायाफ्राम स्थिति और थ्रोट डाइमेंशन
- ESV सीट और डिस्क स्थिति
4. वर्कशॉप मरम्मत एवं प्रतिस्थापन
यदि रन-आउट या वाइब्रेशन रीडिंग टॉलरेंस से बाहर थीं, तो रोटर को जर्नल ग्राइंडिंग और डायनामिक बैलेंसिंग के लिए भेजें। स्थिति रिपोर्ट के अनुसार कार्बन और ग्रेफाइट ग्लैंड रिंग, लैबिरिंथ पैकिंग, और बैबिट बेयरिंग बदलें। सभी रोटर बैलेंसिंग ISO 1940 या API 670 मानकों के अनुसार की जानी चाहिए।
5. पुनः असेंबली एवं एलाइनमेंट
नए गैस्केट के साथ और OEM विनिर्देशों के अनुसार फास्टनर टॉर्क के साथ उल्टे क्रम में पुनः असेंबल करें। लेज़र एलाइनमेंट उपकरण का उपयोग करके अंतिम रोटर एलाइनमेंट करें — टर्बाइन से गियरबॉक्स और गियरबॉक्स से जेनरेटर। असेंबली के बाद सभी क्लीयरेंस रिकॉर्ड करें और पुष्टि करें कि वे OEM टॉलरेंस के भीतर हैं।
6. लूब ऑयल फ्लशिंग
कमीशनिंग से पहले, ISO 4406:99 स्वच्छता वर्ग 16/14/11 या बेहतर को लक्षित करते हुए मोबाइल सेंट्रीफ्यूज फ़िल्टर सिस्टम से लूब ऑयल सिस्टम को फ्लश करें। फ्लशिंग से पहले और बाद में ऑयल सैंपल लें और रिपोर्ट सुरक्षित रखें। ऑयल फ्लश पूरा किए बिना कभी टर्बाइन को कमीशन न करें — दूषित ऑयल से होने वाली बेयरिंग विफलताएं पोस्ट-ओवरहॉल विफलताओं का एक महत्वपूर्ण हिस्सा हैं।
7. कमीशनिंग एवं पहला रन
चरण-दर-चरण OEM प्री-कमीशनिंग प्रक्रिया का पालन करें। पहले रन-अप के दौरान वाइब्रेशन, बेयरिंग तापमान, और लूब ऑयल प्रेशर की निरंतर निगरानी करें। ESV और गवर्नर संचालन की पुष्टि करें। यदि वाइब्रेशन स्तर बढ़े हुए हों तो एलाइनमेंट को फाइन-ट्यून करें। प्लांट रखरखाव रिकॉर्ड के लिए सभी कमीशनिंग रीडिंग दस्तावेज़ीकृत करें।
अपने अगले नियोजित शटडाउन के लिए विशेषज्ञ ओवरहॉलिंग इंजीनियरों की आवश्यकता है? हमारी एक्स-OEM टीम Triveni, Siemens, BHEL, Belliss & Morcom, और अन्य को कवर करती है।
WhatsApp Us