टर्बाइन पार्ट्स की रिवर्स इंजीनियरिंग क्यों?
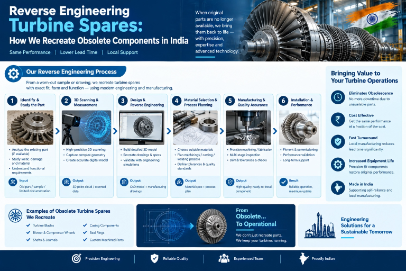
कई भारतीय औद्योगिक प्लांट 20–40 साल पुराने टर्बाइन संचालित करते हैं। मूल उपकरण निर्माताओं ने कुछ मॉडल बंद कर दिए हैं, अन्य कंपनियों के साथ विलय कर लिया है, या पुरानी मशीनों के लिए स्पेयर्स रखना बंद कर दिया है। मशीनयुक्त कंपोनेंट्स के लिए विदेशी OEM से लीड टाइम आमतौर पर 12–18 महीने से अधिक होता है — यह तब अस्वीकार्य है जब किसी शुगर मिल का क्रशिंग सीज़न निश्चित होता है या किसी पावर प्लांट में ऑफ़लाइन रहने के प्रत्येक दिन के लिए कॉन्ट्रैक्ट पेनल्टी होती है।
चरण 1: कंपोनेंट अधिग्रहण एवं प्रारंभिक आकलन
हम घिसे हुए या टूटे हुए कंपोनेंट से शुरुआत करते हैं — या यदि मूल मापने योग्य न हो तो मिलान वाले पार्ट से। कंपोनेंट को साफ किया जाता है और यह निर्धारित करने के लिए दृष्टिगत रूप से आकलन किया जाता है कि कौन सी सतहें अभी भी मापने योग्य हैं और कौन सी घिसाव या क्षति से खराब हो गई हैं।
चरण 2: 3D लेज़र स्कैनिंग एवं CMM मापन
जटिल प्रोफाइल के लिए — रोटर ब्लेड, नोज़ल ब्लॉक, डायाफ्राम, गवर्नर कंपोनेंट — हम पूरी ज्यामिति को पॉइंट क्लाउड के रूप में कैप्चर करने के लिए 3D लेज़र स्कैनर का उपयोग करते हैं। सरल घूर्णी-सममित पार्ट्स के लिए — जर्नल बेयरिंग हाउसिंग, लैबिरिंथ रिंग ग्रूव, सील रिंग — एक कोऑर्डिनेट मेज़रिंग मशीन (CMM) माइक्रॉन-स्तर की सटीकता के साथ महत्वपूर्ण डाइमेंशन कैप्चर करती है।
- सभी महत्वपूर्ण डाइमेंशन टॉलरेंस के साथ रिकॉर्ड किए गए
- मिलान फेस की कॉन्सेंट्रिसिटी और पैरेललिज़्म की जांच की गई
- थ्रेड फॉर्म, कीवे गहराई, और इंटरफेरेंस फिट मापे गए
- जहां मापने योग्य हो वहां सरफेस फिनिश विनिर्देश नोट किए गए
चरण 3: PMI मटीरियल टेस्टिंग
पोर्टेबल X-रे फ्लोरोसेंस (XRF) या ऑप्टिकल एमिशन स्पेक्ट्रोमेट्री का उपयोग करके पॉज़िटिव मटीरियल आइडेंटिफिकेशन (PMI) मूल कंपोनेंट की सटीक मिश्रधातु संरचना की पहचान करता है। यह महत्वपूर्ण है — 12% Cr स्टील में एक रोटर शाफ्ट 1% Cr-Mo शाफ्ट से बहुत अलग व्यवहार करता है। मटीरियल गलत होने का अर्थ है कि रिवर्स-इंजीनियर किया गया पार्ट समय से पहले विफल हो जाएगा।
चरण 4: इंजीनियरिंग ड्रॉइंग निर्माण
स्कैन डेटा, CMM मापन, और मटीरियल टेस्ट परिणामों से, हमारे इंजीनियर एक पूर्ण मैन्युफैक्चरिंग ड्रॉइंग तैयार करते हैं। इसमें टॉलरेंस के साथ सभी डाइमेंशन, सरफेस फिनिश विनिर्देश, प्री- और पोस्ट-हीट ट्रीटमेंट प्रक्रियाएं, मटीरियल विनिर्देश, और निरीक्षण आवश्यकताएं शामिल हैं।
चरण 5: मशीनिंग एवं गुणवत्ता नियंत्रण
मशीनिंग तीन चरणों में की जाती है: लगभग-अंतिम डाइमेंशन तक रफ मशीनिंग, आवश्यक होने पर हीट ट्रीटमेंट (स्ट्रेस रिलीविंग, क्वेंच एंड टेम्पर, नाइट्राइडिंग), और अंतिम प्रिसिजन मशीनिंग। प्रत्येक चरण की इंजीनियरिंग ड्रॉइंग के विरुद्ध जांच की जाती है। डिस्पैच से पहले रोटर को ISO 1940 / API 670 मानकों के अनुसार डायनामिक रूप से बैलेंस किया जाता है।
हम जिन टर्बाइनों को कवर करते हैं
हमने सभी प्रमुख मेक में 5 kW से 60 MW तक के स्टीम टर्बाइनों के लिए कंपोनेंट्स को रिवर्स-इंजीनियर किया है: Triveni, Siemens, BHEL, Belliss & Morcom, Maxwatt, Man Turbo, Chola Turbo, DLF-Skoda, KKK, और ABB। बैक-प्रेशर और कंडेंसिंग दोनों टर्बाइन, हॉरिज़ॉन्टल और वर्टिकल, सिंगल और मल्टी-स्टेज।
आपके पास कोई अप्रचलित स्पेयर है जिसे रिवर्स-इंजीनियर करने की आवश्यकता है? हमें WhatsApp पर फोटो और अपने टर्बाइन का विवरण भेजें — हम 24 घंटों के भीतर व्यवहार्यता का आकलन करेंगे।
WhatsApp Us