Pourquoi faire de l'ingénierie inverse sur les pièces de turbine ?
De nombreuses usines industrielles indiennes exploitent des turbines âgées de 20 à 40 ans. Les équipementiers d'origine ont abandonné certains modèles, fusionné avec d'autres entreprises, ou simplement cessé de stocker des pièces pour les machines plus anciennes. Les délais des OEM étrangers pour les composants usinés dépassent régulièrement 12 à 18 mois — inacceptable lorsqu'une sucrerie a une saison de broyage fixe ou qu'une centrale électrique a une pénalité contractuelle pour chaque jour d'arrêt.
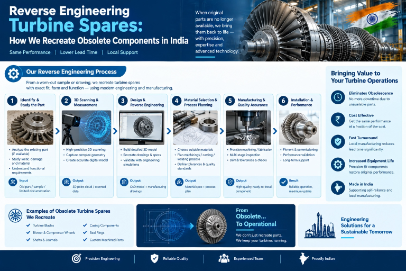
Étape 1 : Acquisition du composant et évaluation initiale
Nous commençons par le composant usé ou cassé lui-même — ou la pièce d'accouplement si l'original ne peut plus être mesuré. Le composant est nettoyé et évalué visuellement pour déterminer quelles surfaces sont encore mesurables et lesquelles ont été dégradées par l'usure ou les dommages.
Étape 2 : Numérisation laser 3D et mesure MMT
Pour les profils complexes — aubes de rotor, blocs de tuyères, diaphragmes, composants de régulateur — nous utilisons un scanner laser 3D pour capturer la géométrie complète sous forme de nuage de points. Pour les pièces rotationnellement symétriques plus simples — carters de palier de tourillon, gorges de bague labyrinthe, bagues d'étanchéité — une machine à mesurer tridimensionnelle (MMT) capture les dimensions critiques avec une précision au micron près.
- Toutes les dimensions critiques enregistrées avec les tolérances
- Concentricité et parallélisme des faces d'accouplement vérifiés
- Formes de filetage, profondeurs de clavette, et ajustements avec interférence mesurés
- Spécifications d'état de surface notées lorsque mesurables
Étape 3 : Analyse des matériaux par PMI
L'identification positive des matériaux (PMI) par fluorescence X portable (XRF) ou spectrométrie d'émission optique identifie la composition exacte de l'alliage du composant d'origine. Ceci est essentiel — un arbre de rotor en acier à 12 % de Cr se comporte très différemment d'un arbre en 1 % Cr-Mo. Se tromper de matériau signifie que la pièce reconstruite par ingénierie inverse échouera prématurément.
Étape 4 : Génération des plans d'ingénierie
À partir des données de numérisation, des mesures MMT, et des résultats des essais de matériaux, nos ingénieurs génèrent un plan de fabrication complet. Cela comprend toutes les dimensions avec tolérances, les spécifications d'état de surface, les procédures de traitement thermique avant et après usinage, la spécification des matériaux, et les exigences d'inspection.
Étape 5 : Usinage et contrôle qualité
L'usinage est réalisé en trois étapes : ébauche jusqu'à des dimensions proches des dimensions finales, traitement thermique si nécessaire (détente des contraintes, trempe et revenu, nitruration), et usinage de précision final. Chaque étape est inspectée par rapport au plan d'ingénierie. Les rotors sont équilibrés dynamiquement selon les normes ISO 1940 / API 670 avant expédition.
Les turbines que nous couvrons
Nous avons reconstruit par ingénierie inverse des composants pour des turbines à vapeur de 5 kW à 60 MW, toutes marques principales confondues : Triveni, Siemens, BHEL, Belliss & Morcom, Maxwatt, Man Turbo, Chola Turbo, DLF-Skoda, KKK, et ABB. Turbines à contre-pression et à condensation, horizontales et verticales, mono et multi-étages.
Vous avez une pièce obsolète à reconstruire par ingénierie inverse ? Envoyez-nous une photo et les détails de votre turbine sur WhatsApp — nous évaluerons la faisabilité sous 24 heures.
WhatsApp Us