Kumlama ve Yüzey Hazırlığı
Hassas Aşındırıcı Kumlama: Kritik Toleranslardan Ödün Vermeden Temiz Metal
4 Aşındırıcı Türü
Alt Malzemeye Uygun
SSPC/NACE
Yüzey Hazırlık Standartları
100%
Kritik Yüzeyler Maskelenir
Atölye/Saha
Esnek Uygulama
Why It Matters
Agresif veya yanlış aşındırıcıyla yapılan kumlama kenarları yuvarlayabilir, sızdırmazlık yüzeylerini pürüzlendirebilir ve rotorunuzun işlendiği tam toleransları bozabilir. Kumlamaya başlamadan önce her kritik yüzeyi maskeler, aşındırıcı kalitesini alt malzemeye göre seçeriz; böylece tek bir işlenmiş ölçüye dokunmadan temiz ve boyaya hazır bir yüzey elde edersiniz.
Overview
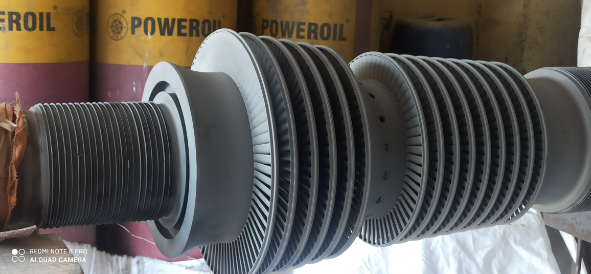
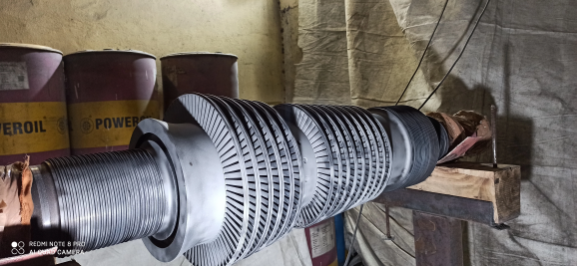
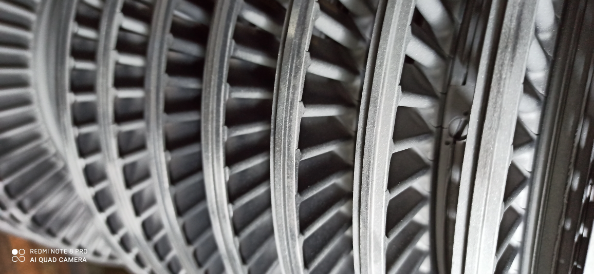
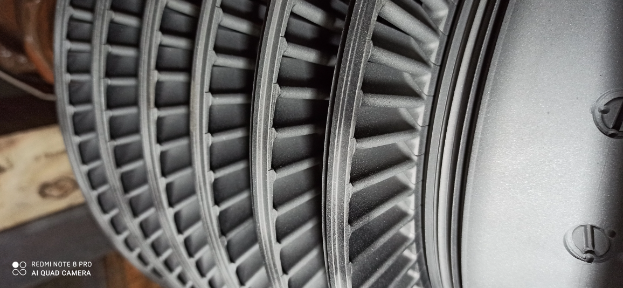
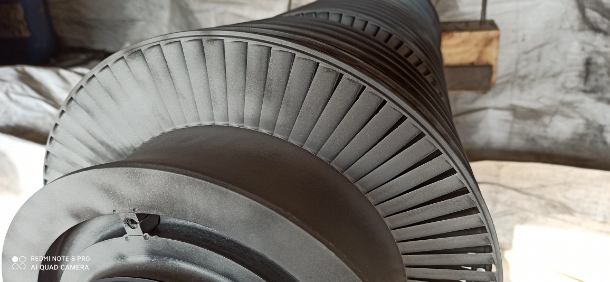
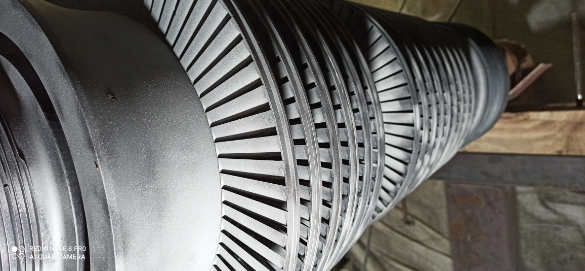
Bir türbin rotoru, gövdesi veya bileşeni doğru biçimde muayene edilmeden, tersine mühendislikle ölçülmeden, NDT ile test edilmeden veya yeniden kaplanmadan önce yüzeyi pas, kabuk, eski boya ve karbon birikintilerinden arınmış olmalı; bu hazırlık da alttaki işlenmiş geometriye zarar vermeden yapılmalıdır. Keshav Enterprises, türbin bileşenleri için alt malzemeye ve istenen yüzey kalitesine göre seçilen aşındırıcılarla kontrollü aşındırıcı kumlama yapar: yapısal çelik ve gövdeler için daha iri, hassas işlenmiş yüzeyler için ince cam boncuk veya ceviz kabuğu. Her muylu, sızdırmazlık yüzeyi, diş ve hassas işlenmiş detay, kumlama başlamadan önce maskelenir ve korunur. Sonuç, hassas ölçüme, NDT'ye veya yeniden kaplamaya hazır, temiz ve düzgün profilli (SSPC/NACE yüzey hazırlık standartlarına göre doğrulanmış) bir yüzeydir.
Our Process
Bileşen Değerlendirmesi ve Maskeleme
Aşındırıcıdan korunması gereken tüm kritik işlenmiş yüzeylerin (muylular, sızdırmazlık yüzeyleri, dişler, conta yüzeyleri) belirlenmesi için bileşenin muayenesi. Bu bölgelerin tümü, kumlamaya başlamadan önce özel yapım kapaklar, bant veya uygun tapalarla maskelenir.
Aşındırıcı Seçimi
Aşındırıcı, alt malzemenin sertliğine ve istenen yüzey profiline göre seçilir: yapısal çelik ve gövdeler için alüminyum oksit veya garnet, hassas rotor yüzeyleri ve ince cidarlı bileşenler için ince cam boncuk, hassas parçaların en nazik temizliği için ceviz kabuğu.
Pas, Kabuk ve Kaplama Giderme
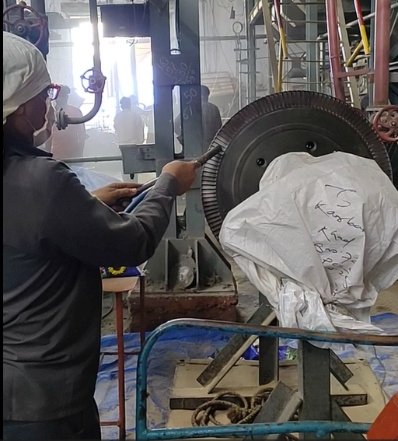
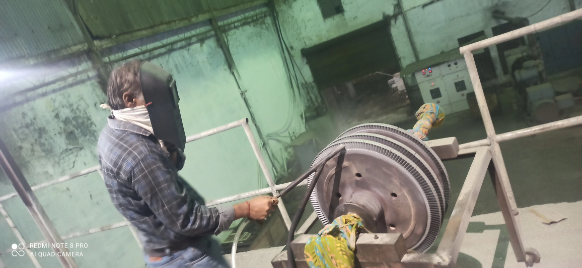
Bileşene göre ayarlanmış basınç ve mesafede kontrollü kumlama; pas, haddeleme kabuğu, eski boya ve karbon birikintilerini çukurlaşma, çarpılma veya boyutsal değişim oluşturmadan düzgün ve kirletici içermeyen bir yüzeye kadar giderir.
Yüzey Profili Doğrulaması
Ankraj izi (yüzey profili), yüzeyin sonraki kaplama veya muayene işlemi için gereken SSPC-SP ya da NACE standardını karşıladığını doğrulamak amacıyla profil komparatörü veya replika bant ile ölçülür.
Toz ve Atık Kontrolü
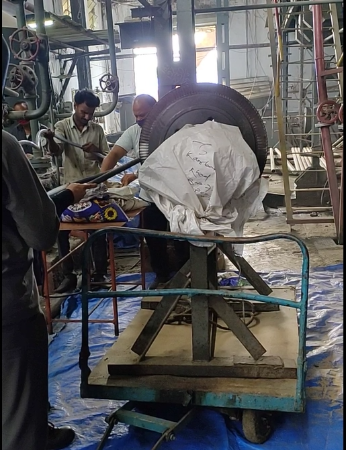
Toz kontrolü sağlamak ve çevredeki tesisi ve personeli korumak için kumlama atölyemizdeki kapalı kabinde veya sahada vakumla geri kazanımlı kapaklı ekipmanla yapılır.
Nihai Muayene ve Teslim
Maskeler sökülür, korunan tüm yüzeyler orijinal ölçülere göre yeniden kontrol edilir ve bileşen; ölçüm, NDT, kaplama veya yeniden montaj için teslim edilmeden önce kumlama kapsamının düzgünlüğü açısından gözle muayene edilir.
Gallery
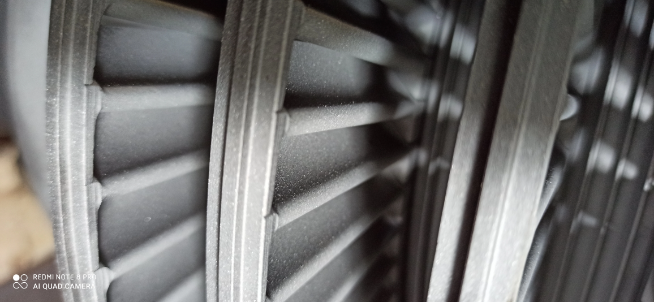

What's Included
- Muayene veya tahribatsız muayene (NDT) öncesinde rotor, gövde, kanat ve diyafram yüzeylerinin temizlenmesi
- Alt malzemeye ve yüzey pürüzlülüğüne uygun aşındırıcı seçimi (garnet, alüminyum oksit, cam boncuk)
- İşlenmiş muylu, sızdırmazlık yüzeyi ve dişli yüzeylerin maskelenmesi ve korunması
- Boyama veya yeniden kaplama öncesinde SSPC/NACE standartlarına uygun yüzey hazırlığı
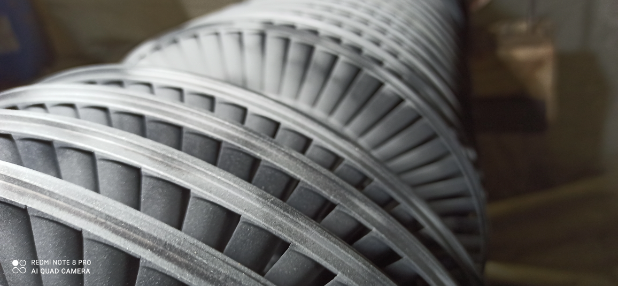
- Buhar yolu bileşenlerinden pas, kabuk ve karbon birikintilerinin giderilmesi
- Toz tutmalı kumlama kabini ve sahada kullanılabilen taşınabilir kumlama ekipmanı
- Kaplama yapışması için profil (ankraj izi) doğrulaması
OEM Expertise
Machine already faulty or tripping? Our engineers diagnose root cause before anything is dismantled.
Arıza Giderme Hizmeti →Ready to discuss kumlama ve yüzey hazırlığı?
Tell us your turbine make and requirement — we respond with a technical scope.