Makine Hizalama
Lazer Hassasiyetinde Hizalama — Yatak Arızalarının #1 Nedenini Ortadan Kaldırma
0.05mm
Ulaşılan Hizalama Toleransı
50%
Hizasızlıktan Kaynaklanan Yatak Arızaları
80%
0,05mm Ofsette Kaybedilen Yatak Ömrü
Tüm Boyutlar
Kapsanan Makine Gövdeleri
Why Our Engineers
Kaplinde 0,05 mm kadar küçük bir hizasızlık, yatak ömrünü %80 azaltabilir ve contalar, kaplinler ve tüm tahrik hattı boyunca yayılan kuvvetler üretebilir. Lazer hizalama sadece birkaç saat sürer — yatak arızası haftalar sürer ve çok daha fazla maliyetlidir. Sadece soğukta değil, sıcak koşullarda hizalıyoruz.
Overview
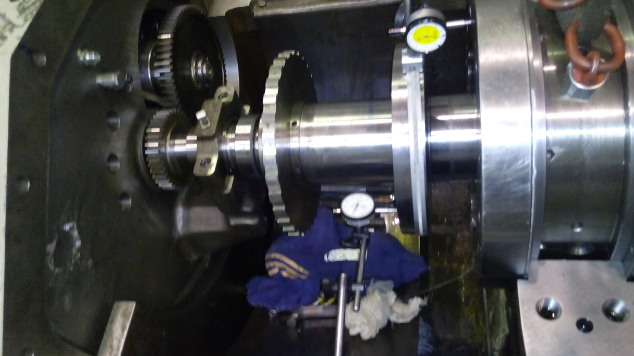
Mil hizasızlığı, Hindistan endüstrisindeki tüm döner ekipman yatak arızalarının %50'sine kadar sorumludur. Çıplak gözle görülemeyen hizasızlık bile, işletme hızında yataklarda, contalarda ve kaplinlerde büyük döngüsel kuvvetler üretir. Keshav Enterprises, herhangi bir gövde boyutundaki türbinler, dişli kutuları, pompalar, fanlar, alternatörler ve indüksiyon jeneratörleri için Pruftechnik ve SKF sistemleri kullanarak hassas lazer mil hizalaması gerçekleştirir. Kritik olarak, sıcak hizalama ofsetini hesaplar ve uygularız — soğuk hizalama, termal büyümeyi hesaba katmak için kasıtlı olarak ofsetlenir, böylece makine işletme sıcaklığında düz çalışır. Hizalama raporlarımız, önce/sonra okumaları, şim geçmişi ve OEM toleranslarına karşı final değerleri gösterir.
Our Process
Hizalama Öncesi Kontroller
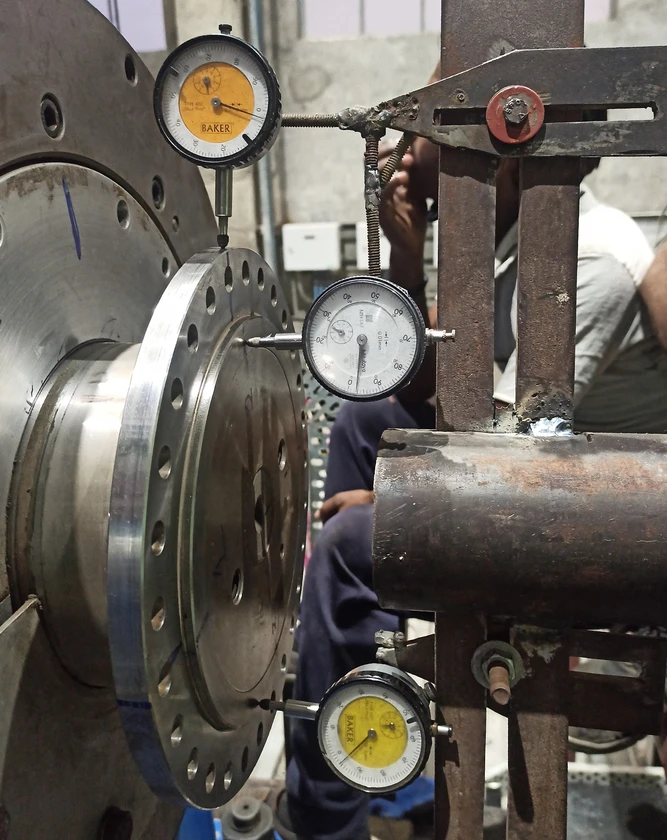
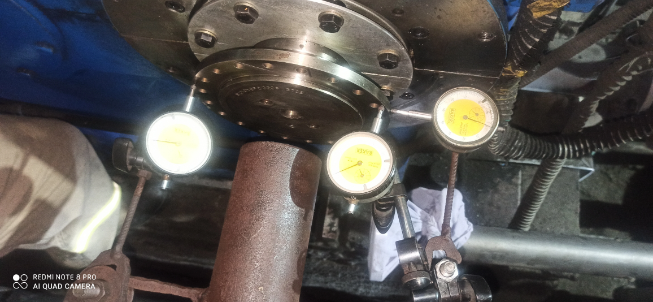
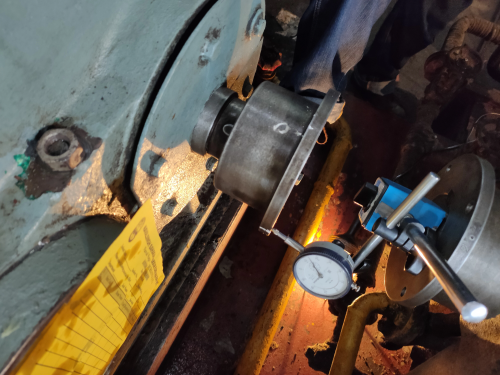
Tüm ayaklarda hassas komparatör kullanılarak soft foot durumunun (cıvatalar sıkıldığında makine gövdesi bozulması) doğrulanması — hizalama devam etmeden önce 0,05 mm veya daha az gereklidir. Bağlı borulama tarafından makine nozullarına uygulanan kuvvetleri belirlemek için boru gerilimi ölçümü. Yatak boşluk kontrolü ve OEM verilerinden veya saha ölçümlerinden termal büyüme hesaplaması.
Lazer Hizalama Sistemi Kurulumu
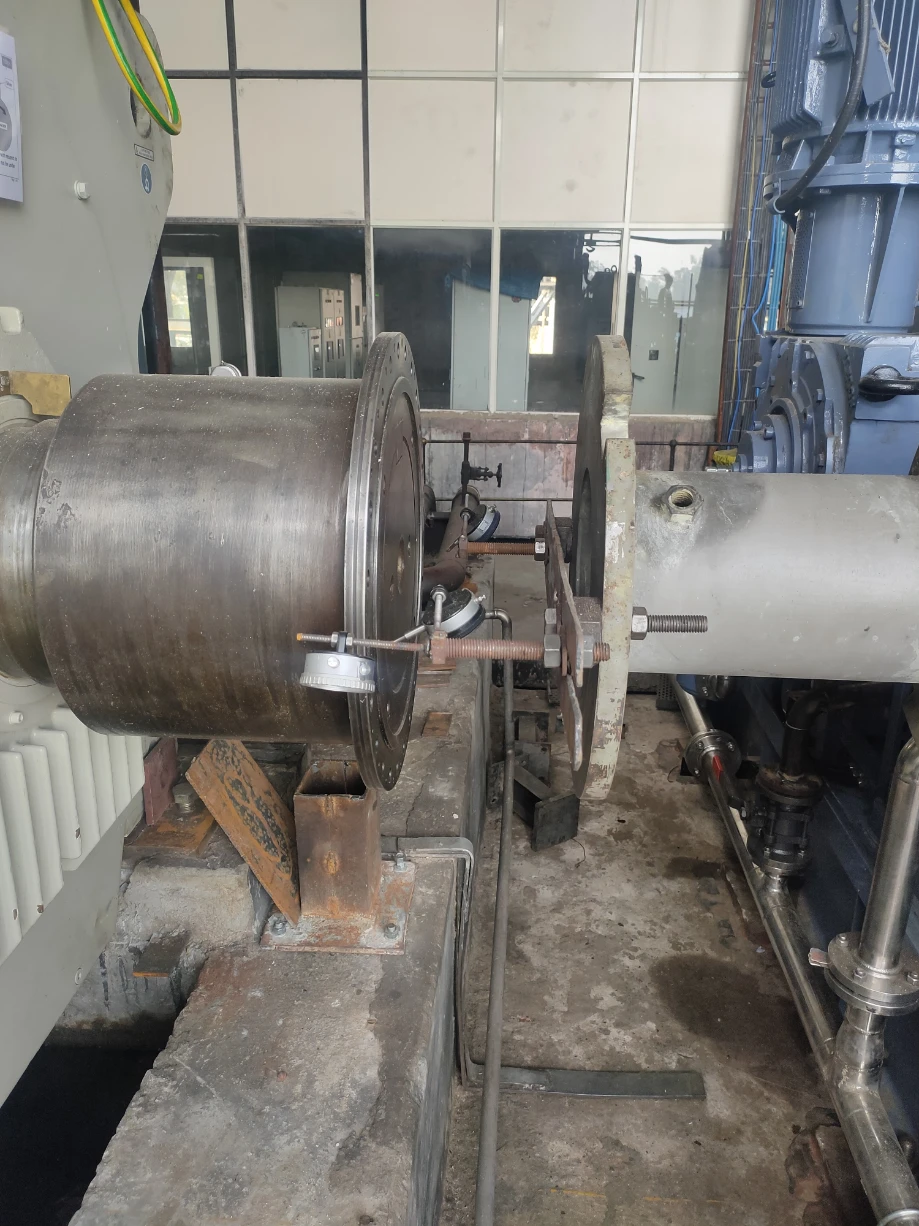
Hassas manyetik braketler kullanılarak lazer verici ve alıcı kafalarının mile montajı. Sistem sıfırlanır ve mil dönüş toleransı doğrulanır. Tüm ilgili boyutlar hizalama yazılımına girilir: kaplin çapı, göbekten göbeğe mil mesafesi ve ölçüm mesafeleri. Braket sehim telafisi doğrulanır ve uygulanır.
İlk Hizasızlık Ölçümü
Mil ölçüm yayı boyunca döndürülür (üç pozisyon: 12, 3 ve 9 saat). Yazılım gerçek hizasızlığı hesaplar: kaplin yüzünde açısal hizasızlık (mrad) ve ofset (mm), ve dikey ve yatay düzlemlerde her makine ayağında eş zamanlı olarak gereken düzeltme.
Şim ve Krikovida Düzeltmesi
Hesaplanan şim düzeltmesi sabit makine ayağına uygulanır. Dikey hizasızlığı düzeltmek için doğru konfigürasyonda hassas paslanmaz çelik şimler eklenir veya çıkarılır. Yatay düzeltme, düzeltme sırasında gerçek zamanlı geri bildirim için lazer hala aktifken makine ayağındaki hizalama krikovidaları kullanılarak yapılır.
Sıcak Hizalama Telafisi
Makine gövdesinin soğuk sıcaklıktan işletme sıcaklığına termal büyümesi, OEM termal büyüme verilerinden hesaplanır veya DBSE (mil uçları arası mesafe) izleme ve termal görüntüleme kullanılarak ölçülür. Soğuk hizalama hedefi, makinenin tam yük ve sıcaklıkta doğru sıcak çalışma hizalamasına ulaşması için kasıtlı olarak ofsetlenir.
Final Ölçüm ve Tolerans Doğrulaması
Final lazer ölçümü, hizalamanın OEM toleransları içinde olduğunu doğrular — tipik olarak: kaplinde maks 0,05 mrad açısal hizasızlık, maks 0,05 mm ofset. Tüm dört ayak, 0,05 mm veya daha az soft foot için yeniden kontrol edilir. Kaplin cıvataları, kalibre edilmiş dijital tork anahtarı kullanılarak OEM spesifikasyonuna göre sıkılır.
Hizalama Raporu ve Cıvata Torku
Lazer sistemi yazılımı tarafından detaylı hizalama raporu üretilir: hizalama öncesi okumalar, her ayaktaki şim değişiklikleri, uygulanan düzeltme vektörleri ve OEM toleranslarına karşı ulaşılan final değerler. Temel cıvata torku kaydedilir. Rapor imzalanır ve düzenlenir — gelecekteki hizalamalar için bakım kaydı temelinin bir parçası haline gelir.
Gallery


What's Included
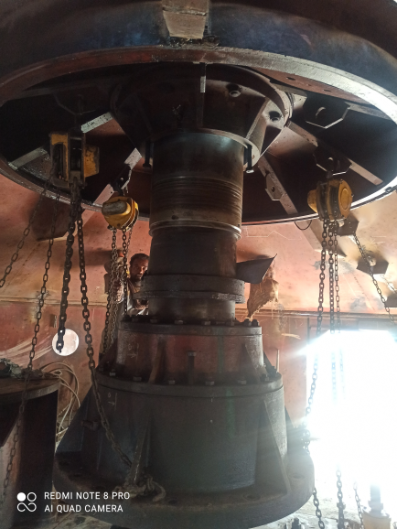
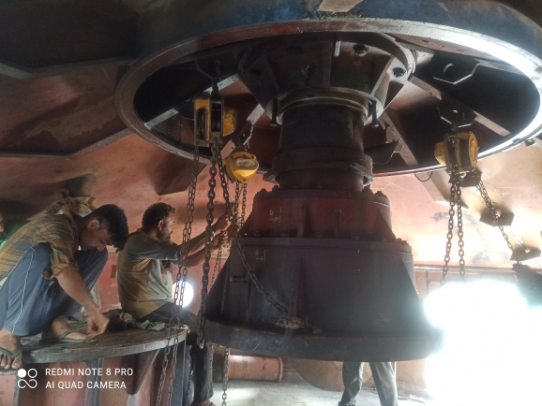
- Türbinden dişli kutusuna ve dişli kutusundan değirmen dişli kutusuna hizalama
- Fan, pompa, alternatör, indüksiyon jeneratörü hizalama
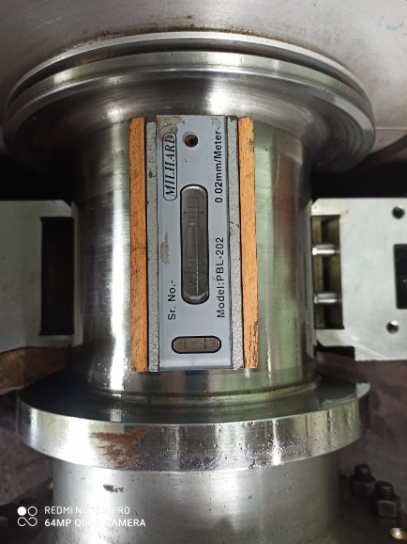
- Herhangi bir gövde boyutunda makine tesviyesi ve boru gerilimi ölçümleri
- Elyaflandırıcı, parçalayıcı hizalama
- En yüksek standartlar için en son hizalama teknolojisi
- Kesin sonuçlarla detaylı hizalama raporlaması
- Herhangi bir yerde herhangi bir makine gövde boyutunu kapsar
OEM Expertise
Related Case Studies
Ready to discuss makine hizalama?
Tell us your turbine make and requirement — we respond with a technical scope.